多工位高速热锻工艺设计与模具技术
2016-06-21高崇晖哈特贝尔金属成型技术上海有限公司
锻造与冲压 2016年23期
关键词:工艺
文/高崇晖·哈特贝尔金属成型技术(上海)有限公司
多工位高速热锻工艺设计与模具技术
文/高崇晖·哈特贝尔金属成型技术(上海)有限公司
高速热镦锻机是一种卧式多工位高速精密热锻设备,以瑞士哈特贝尔金属成型设备公司(HATEBUR)的AMP50-9为典型代表,其锻造工艺具有生产效率高、材料利用率高、锻件精度高及自动化程度高的特点,主要用于大批量生产汽车锻件、轴承锻件和紧固件锻件的生产。长棒料经过感应加热、剪切下料、多工位成形及冲孔或切边后出料,机械手在工位之间传送工件,集成化的设计实现了上料、成形及出料的自动化,既提高了锻件质量的稳定性和生产效率,又降低了操作人员的劳动强度、改善了劳动环境,特别适合锻件的大批量生产。
技术优势

图1 HATEBUR AMP50-9高速镦锻机生产线
AMP50-9高速热锻生产线如图1 所示,包括上料架、中频感应加热炉、高速镦锻机及传送带等,共有上料、加热、送料、剪切、多工位成形、出料等工序,生产的锻件最大直径为φ108mm,单件最大重量达2kg,生产速度为每分钟60~100件。
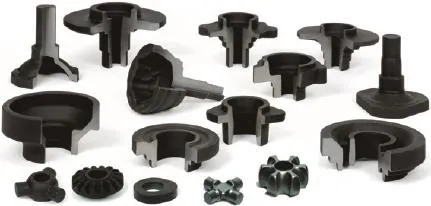
图2 高速镦锻工艺生产的典型锻件
多工位高速热锻生产的部分典型锻件如图2所示,其主要工艺特点有:⑴锻件精度高,加工余量、公差和拔模斜度较小;⑵锻件质量稳定性好,排除了手工操作可能产生的误差;⑶材料利用率高,基本采用无飞边闭式模锻,使用长棒料剪切下料,仅产生冲孔连皮和料头等废料;⑷自动化程度高,生产线实现了自动上料和出料,仅需人工进行棒料补给、质量检查、更换模具和锻件转运工作;……
登录APP查看全文