轴类齿轮插齿加工夹具设计及应用
2016-06-21撰文向光祥
中国机械 2016年6期
撰文/向光祥
■443003 宜昌长机科技有限责任公司 湖北 宜昌
轴类齿轮插齿加工夹具设计及应用
撰文/向光祥
■443003 宜昌长机科技有限责任公司 湖北 宜昌
摘要:根据轴类齿轮要求,设计轴类齿轮插齿加工夹具,夹具采用六点定位,确保加工精度,刀具径向进给展成加工。该夹具结构简单,使用方便。关键词:轴类齿轮;插齿;夹具;加工精度
汽车变速箱中有大量的轴类齿轮零件,由于零件结构限制,齿部通常采用插齿进行加工,该道工序也成为轴类齿轮加工的重点。一般插齿前先完成外圆、端面加工和两端中心孔加工。考虑到前序加工精度和本序加工的效率,设计了轴类齿轮插齿加工夹具,夹具采用零件中心孔定位,外圆辅助夹紧,刀具径向进给,利用展成法对轴类齿轮进行加工。
零件工艺分析
图1为某汽车零件一轴齿轮,零件规格在机床加工范围之内,材料为20CrMoTi,硬度HB165~190,加工外齿。插齿前序如图1一轴齿轮加工工序图所示,全部半精加工到图示要求。插齿加工时要求:工件以两端中心孔及45右端面定位,Φ70.40+0.05外圆夹紧带动零件旋转,齿轮加工成形后,相对于φ70.4+0.022外圆径向跳
0 动Fr≤0.05mm。
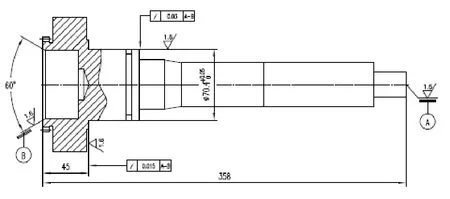
图1 一轴齿轮加工工序图
夹具设计
图2为一轴齿轮加工夹具示意图,夹具组成:上顶尖1、零件2、支承板3、底座4、下顶尖5、弹簧6、单动油缸7、活动环8、导向板9、钢球10、弹簧11;其中下顶尖5、弹簧6安装在插齿机床工作台旋转主轴内孔中。根据夹具设计六点定位原理,首先选取合理的定位基准和定位元件,在一轴齿轮加工工序图(图1)中,要求以两端中心孔及45右端面作为定位基准;……
登录APP查看全文
