直缝焊管自动超声探伤系统设计
2016-03-31周平
华侨大学学报(自然科学版) 2016年2期
周平
(江西工程学院 机电工程学院, 江西 新余 338000)
直缝焊管自动超声探伤系统设计
周平
(江西工程学院 机电工程学院, 江西 新余 338000)
摘要:针对直缝焊管生产中传统应用手工探伤效率低、故障率高等问题,利用超声无损探伤精度高、速度快的优点,构建以可编程控制器(PLC)为核心的直缝焊管自动超声探伤系统.提出该系统的工艺参数和系统机械构成,设计系统的PLC控制硬件、PLC程序流程及PLC控制程序.系统的操作监控硬件选用台达触摸屏,给出基于Windows系统触摸屏编程软件设计的人机操作监控画面.运行结果显示:该系统结构稳定、可靠.
关键词:直缝焊管; 超声探伤; 可编程控制器; 触摸屏
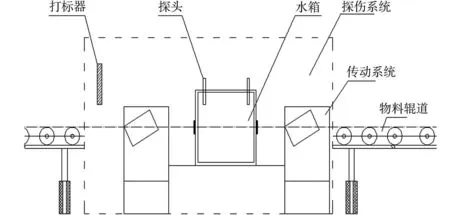
图1 系统结构简图Fig.1 System structure diagram
直缝焊管JCOE成形过程包含板边预弯、管坯JCO成形和管坯机械扩径3个主要成形工序[1-6].为保障焊管生产质量,加工工序中一个重要的环节是对焊管进行无损检测.传统焊管检测采用操作人员现场手持式探伤仪检测方式,效率低,精度差,故障率较高.超声波无损检测因其检测精度高、速度快等优点在工业领域中得到了广泛的应用[7].本文应用可编程控制器(PLC)作为控制核心,将超声无损检测技术应用于直缝焊管生产中,设计直缝焊管自动超声探伤系统.
1系统原理
直缝焊管自动探伤工艺流程如下:上料→进料→压料→探伤→打标→松料→出料分选.根据工艺流程设计的系统机械结构简图,如图1所示.
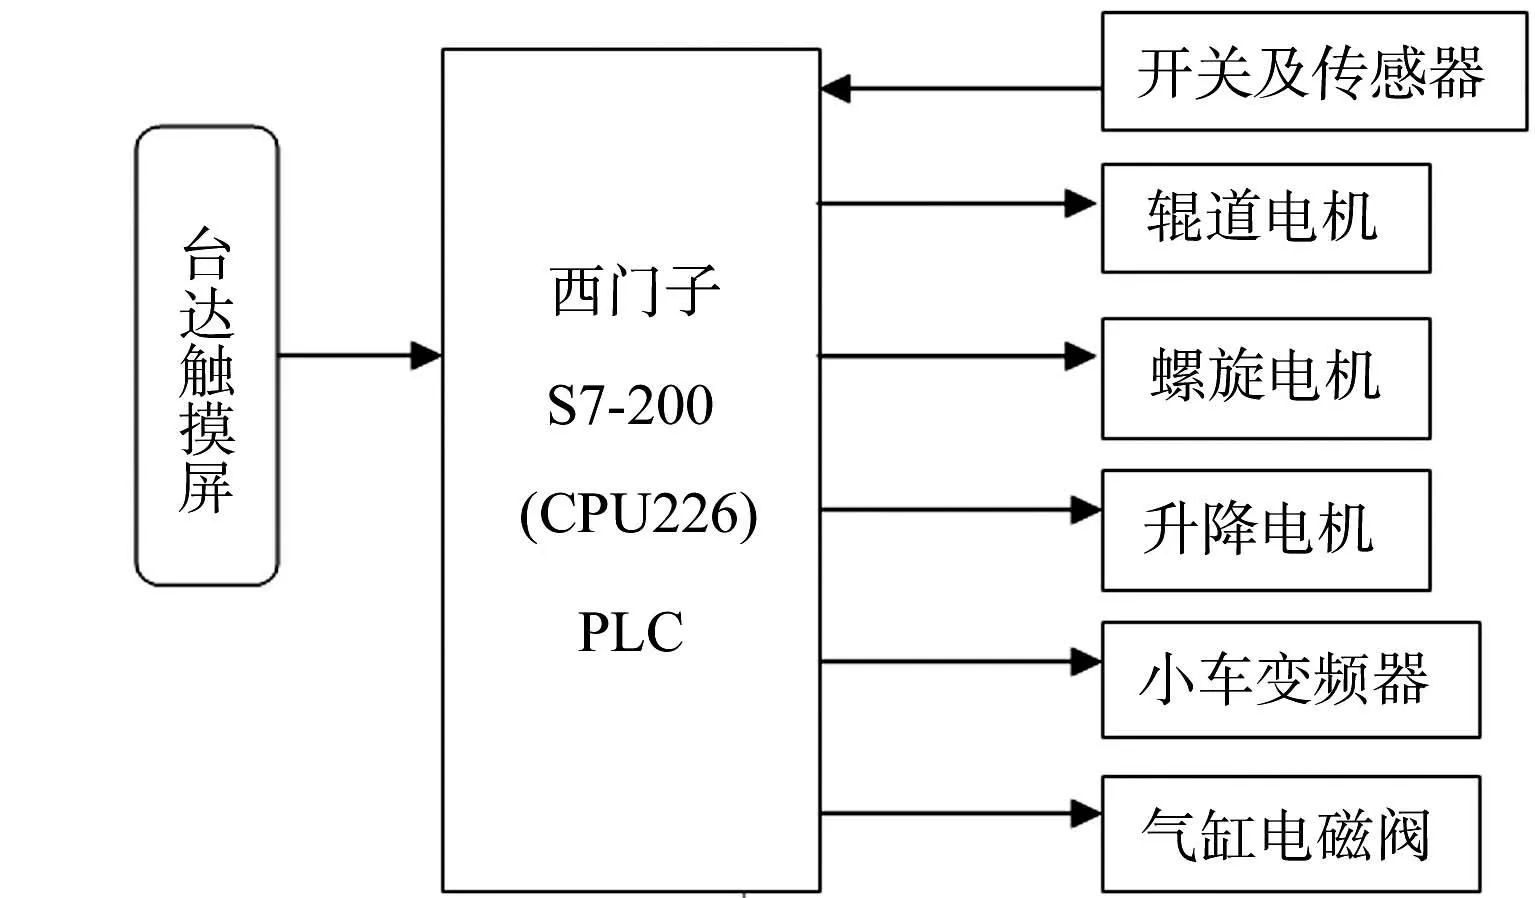
图2 系统控制硬件结构Fig.2 Control system hardware structure
2系统控制硬件设计
2.1系统控制硬件组成
系……
登录APP查看全文