三峡U型架铸造工艺的改进探讨
2016-03-03王重鑫
摘要:文章对长江三峡水利枢纽永久船闸—U型架产品的铸造工艺进行了探讨,对ZG35CrMo的U型架铸件的铸造工艺进行了阐述,并根据实际工作经验,对生产技术条件、工艺方案的选择、铸后的热处理进行了阐述,希望可以为铸锻工业的技术人员提供参考借鉴。
关键词:三峡U型架;铸造工艺;热处理;永久船闸;铸锻工业 文献标识码:A
中图分类号:TG249 文章编号:1009-2374(2016)06-0041-02 DOI:10.13535/j.cnki.11-4406/n.2016.06.021
1 生产U型架技术条件
1.1 化学成分及机械性能
U型架铸件材料:ZG35 CrMo,ASTM标准的化学成分(%):含C量0.30~0.37,含Mn量0.50~0.80,含Si量0.30~0.50,含P量0.040以下,含S量0.040以下。机械性能:抗拉强度≥585MPa,屈服强度≥390MPa,延伸率%≥12%以上,断面收缩率%≥20%以上,冲击值≥23。U型架体:必须用统一均匀的合金钢铸件制成,要具有足够的机械强度。
1.2 要求的生产条件和方法
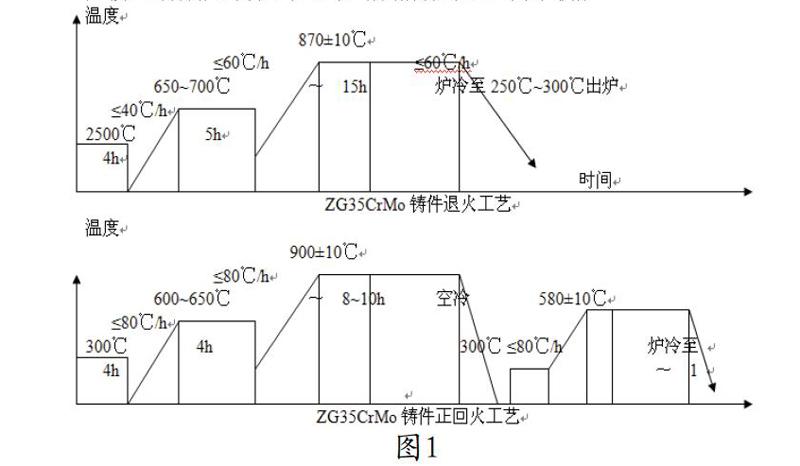
U型架需要进行正回火火热处理,以消除应力,同时提供热处理曲线,包括升温曲线、冷却温度、时间进度等。先喷砂或喷丸,后喷漆,以便除掉铸型砂、氧化铁皮和其他杂质。粗加工后必须进行消除应力处理。铸造和加工过程中,强烈要求严格进行质量控制。
1.3 铸件表面质量要求
铸件表面经过热处理后应平整光洁,不允许有气孔、裂纹、缩松、缩孔、黏砂等缺陷。冒口、飞边、毛刺等应清除干净并打磨平整。铸件不得有影响强度的缺陷。铸件表面质量要在标准要求范围之内。
1.4 试料
U型架要带本体试料,试料的机械性能符合标准要求,缺陷、检验程序必须符合ASTM规定,铸件表面质量要求,铸件表面经过热处理后应平整光洁,不准有裂纹、缩孔、黏砂等缺陷,铸件不得有影响强度的缺陷。……