谈数控车削圆弧螺纹的加工方法
2016-02-18梁金土邓旭桥
梁金土+邓旭桥
摘要:随着数控技术的不断发展,近年来数控技能竞赛中出现了非标准螺纹的加工,传统的加工方法已经无法顺利完成非标准螺纹的加工。本文主要探讨圆弧牙底异形螺纹的加工方法。
关键词:数控车;异形螺纹;宏程序;加工方法
中图分类号:G712文献标识码:A文章编号:1005-1422(2016)01-0104-02
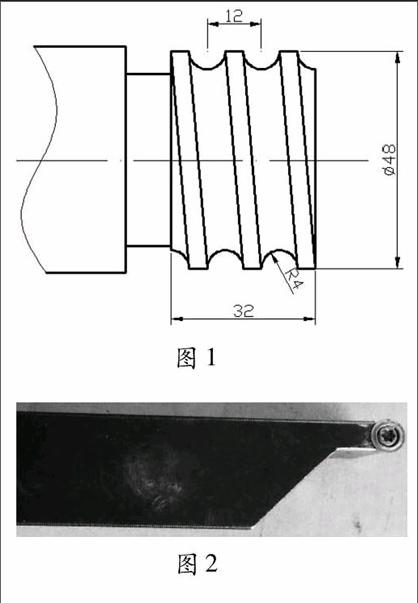
异形螺纹的螺距较大,加工较为复杂,对操作者的操作技能要求较高,特别是对于牙底是圆弧的异形梯牙螺纹,切削量大,易发生扎刀和崩刀的现象。如果我们能够选择适当的刀具和合理的加工方法,问题自然就会迎刃而解。图1
一、加工准备
1.材料准备
加工图1所示的螺纹,单头圆弧牙底异形螺纹,材料为铝,毛坯为φ50。
2.刀具的选择
对于图1中圆弧牙底异形螺纹螺纹沟槽为半圆形,半径为4mm,半径值较大,选用直径为3mm的圆弧形车刀图2进行加工。圆弧形车刀是材料为金属陶瓷的机夹刀,如图2所示。
二、加工螺纹图3
1.找准刀具定位点
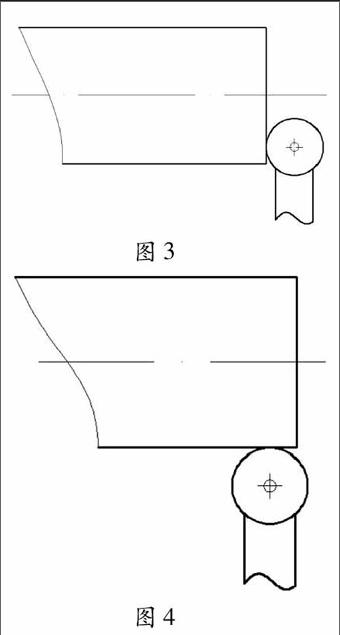
加工前要进行对刀,先对Z轴,圆弧形车刀轻碰工件右端面,如图3所示,在对应刀补号输入Z1.5;然后对X轴,圆弧形车刀轻碰工件外圆,如图4所示,在对应刀补号输入X51,对刀完毕。图4
2.加工步骤
加工螺纹时,应选择低转速,因为圆弧形异形螺纹的螺距较大,加工余量多,车削时车刀刀刃与工件接触范围大,切削力过大,易出现停床或扎刀的现象,所以应选择主轴转速为S150。图5
(1)先用直进法进行加工
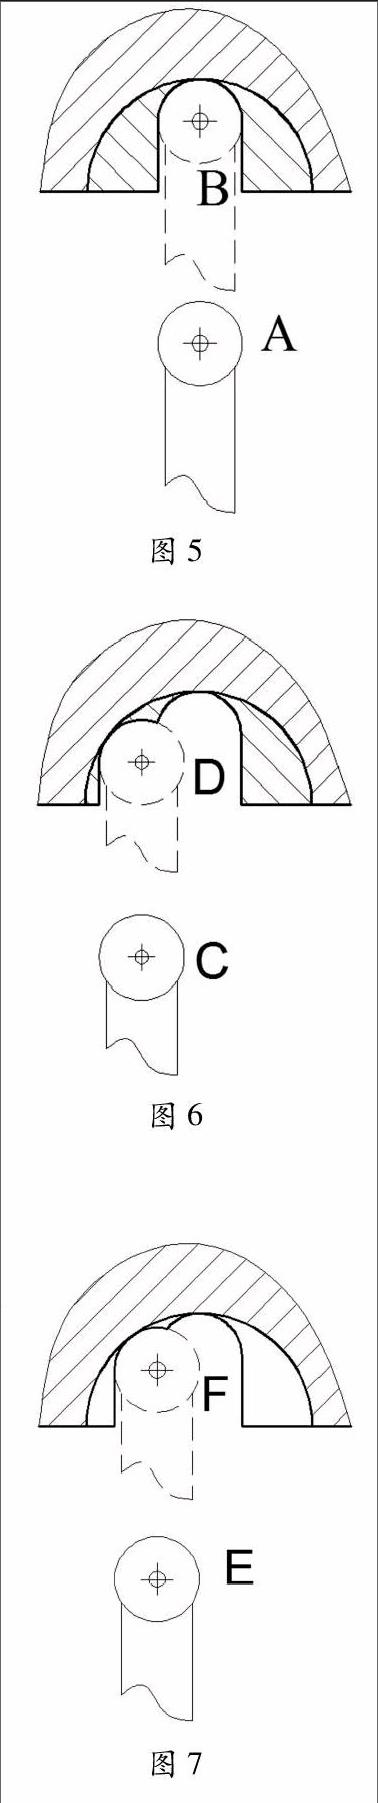
第一步:如图5所示,车刀定位在G00 X60 Z20,车刀从A点车削至B点。编程为:
G00 X60 Z20;图6
G82 X51 Z-32 F12;
G82 X50.5 Z-32 F12;
……
G82 X43 Z-32 F12;
第二步:第一刀加工完毕后,剩余的切削余量如图5所示。