开缝套筒在切削加工中的应用
2016-02-16郑绍芸
工程建设与设计 2016年8期
郑绍芸
(广东松山职业技术学院,广东韶关512126)
开缝套筒在切削加工中的应用
郑绍芸
(广东松山职业技术学院,广东韶关512126)
零件外圆柱面夹位过少时,影响切削用量选择,加工时容易松动,从而引起扎刀,工件掉下来,甚至有时夹不住,无法加工,论文通过制作相应尺寸的开缝套筒用于装夹,从而解决了难题。
夹位;松动;开缝套筒;尺寸
【DOI】10.13616/j.cnki.gcjsysj.2016.07.098
1 引言
在机械加工中经常会遇到一些零件装夹位置长度过短,以至夹紧力不足,加工过程中容易掉下来,甚至有的零件无法装夹等问题。如图1所示零件为一套类单个零件,毛坯给出的长度约为100mm,加工顺序是夹住左端,先加工右端内孔、外圆、抛物线,切左端直径台阶槽等部位后,剩下的左端准40mm的内孔就无法加工了,只能切下掉头加工。可是在总长61mm长切下后(长1mm用于掉头平端面)外圆用卡爪装夹(如图2所示)会使装夹面过少,在加工过程中必然会夹不住,即使能夹住,加工时也随时会松动,甚至掉下来,那么如何解决这个问题?
2 采用心轴加工
先夹毛坯左端,拉一刀外圆后(方便掉头可找正),加工右端内孔,在总长61mm长切下(长1mm用于掉头平端面),掉头找正平总长,加工左端内孔,在这些部位加工完毕后只剩下外圆轮廓没加工,这时可以采用如图3所示的心轴装夹,加工抛物线外等外轮廓。
采用心轴装夹加工的弊端:
1)通用性不强,不同直径的内孔需重新加工心轴;
2)装夹次数多,零件位置精度容易超差。
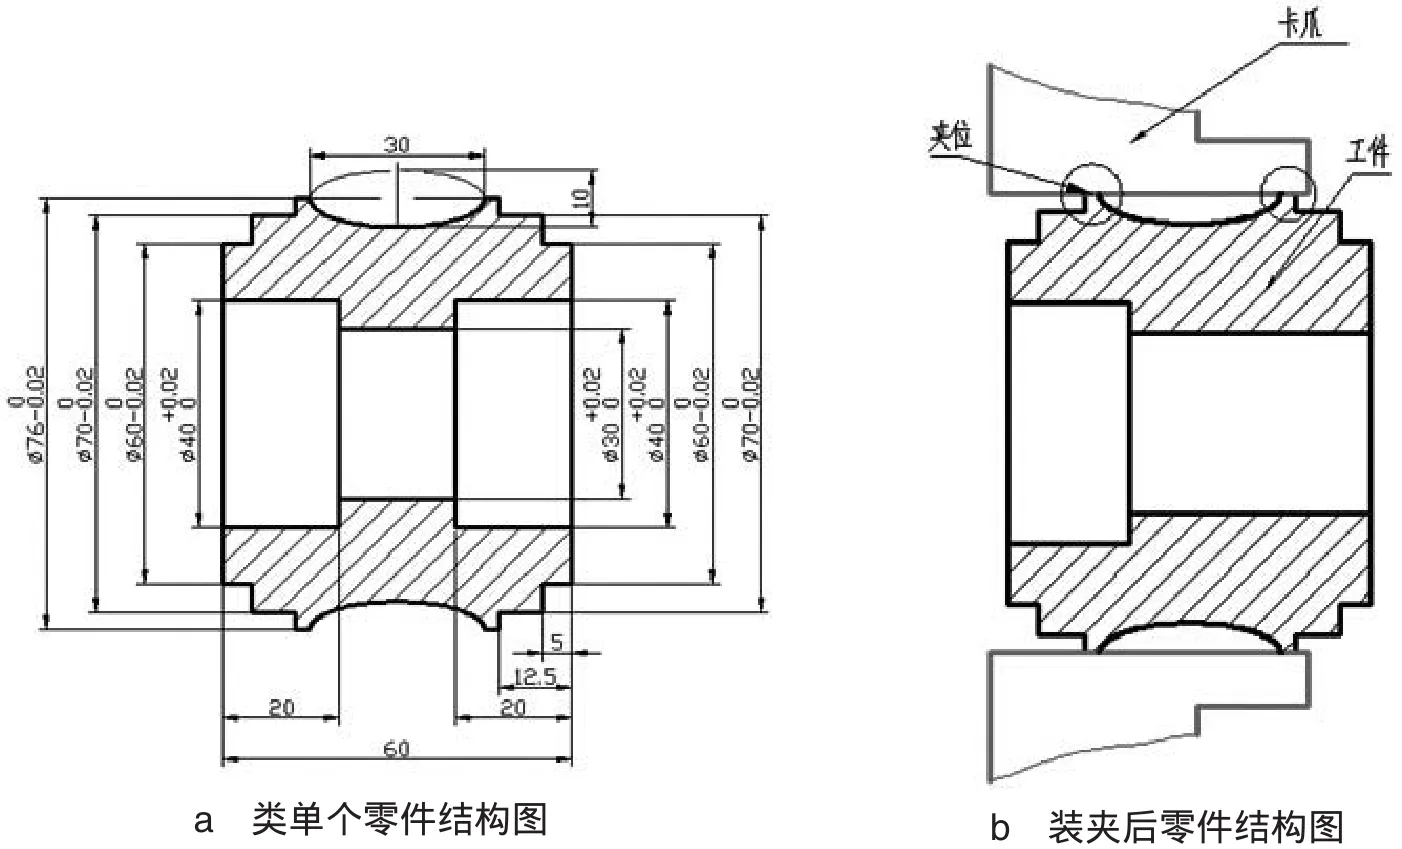
图1 零件结构图
3 采用开缝套筒装夹
开缝套筒装夹加工过程。……
登录APP查看全文