数控车削加工中刀具补偿应用
2015-12-06田林红
精密制造与自动化 2015年1期
关键词:数控车床
田林红 宣 峰
(河南工业职业技术学院 河南南阳 473009)
数控车削加工中刀具补偿应用
田林红 宣 峰
(河南工业职业技术学院 河南南阳 473009)
通过数控车床加工中刀具补偿功能,结合典型数控系统应用经验,详细叙述刀具补偿的输入方法和步骤,提出了刀具补偿应用中注意的问题。对目前典型数控车床刀具补偿的输入作了介绍,为数控车床编程人员提供学习、参考的依据。
刀具补偿 数控车床 补偿值输入
1 刀具补偿的提出
在数控车削加工编程中,以刀具为基准,当实际位置与基准产生偏移出现偏差时,就需要给予纠正、补偿。如图1所示,以车刀刀尖位置来编程,在加工过程中,当其他刀具转换到加工位置时,刀尖位置偏差就会发生变化,有偏差(ΔXj、ΔZj),不可能和基准刀尖重合。此外,刀具在加工过程中的磨损也会使刀尖位置发生变化,因此,应对偏移量(ΔXm、ΔZm)进行补偿。
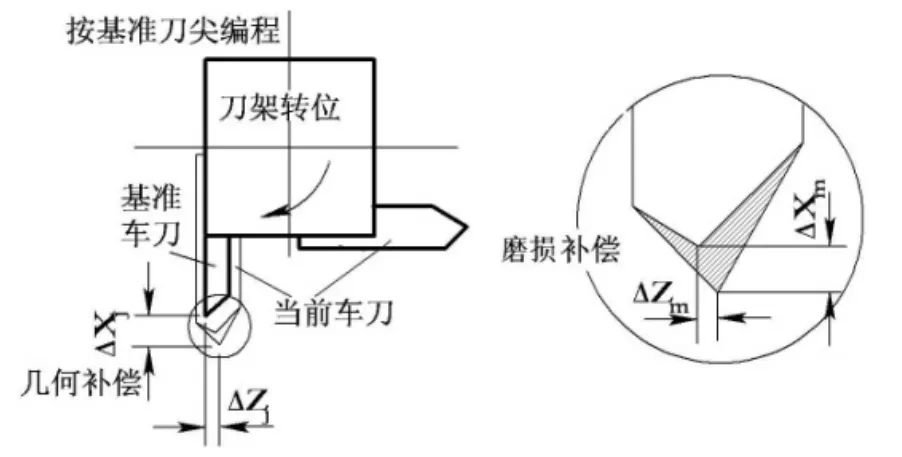
图1 刀尖位置变化示意图
为了提高刀具强度和工件表面加工质量,延长刀具寿命,通常将车刀刀尖磨成圆弧状。当车锥面时,由于刀尖圆弧的存在,实际起作用的切削刀刃是圆弧与共建轮廓表面的切点,车出的工件形状就会和零件图样上的尺寸不重合。如图2所示,虚线即为实际车出的工件形状,这样就会产生圆锥表面误差。
如果工件精度要求不高,此量可以忽略不计,但是如果工件精度要求高,就应考虑刀尖圆弧半径对工件表面形状的影响。
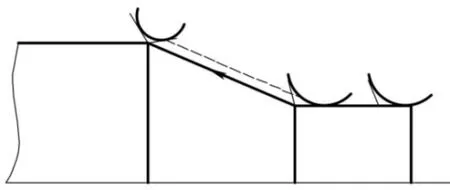
图2 车锥面产生误差示意图
2 数控车床刀具补偿
2.1 偏置补偿
数控车床加工零件时,安装刀具手动方式操作使数控车床回机床参考点,机床的原点和工件的原点是不重合的,也不可能重合。……
登录APP查看全文
