间隙对厚板小孔冲裁质量的影响
2015-11-20魏良庆蔡友莉彭成允
智能制造 2015年7期
魏良庆++蔡友莉++彭成允
一、引言
冲裁间隙是厚板小孔冲裁(t>4,d/t≤1)过程中影响孔断面质量、尺寸精度、模具寿命和力能消耗等的重要工艺参数之一。冲裁间隙的大小对光亮带、断裂带、毛刺、翘曲和斜角等都会产生不同的影响。冲裁过程的变形力、最终得到的孔的质量及模具的寿命等都与间隙有很大的关系。间隙过小时,塑性剪切区中的拉应力小,静水压应力大,而压应力大使板料塑性好,裂纹的产生受到抑制,从而使光亮带增大,塌角和翘曲等较小,但所需剪切力和冲裁力也较大,导致凸、凹模刃口应力增大。同时,板料对凸、凹模的侧压力和侧向摩擦力也随间隙减小而增大,导致凸、凹模侧壁磨损加剧。因而适当增加间隙,可减轻不利影响。但当间隙过大时,材料中的拉应力就将增大,模具的刃磨寿命反而降低。本文采用仿真模拟和现场实验相结合的方法,分析了厚板小孔冲裁间隙对冲裁力、孔径和废料等的影响,得到最佳相对冲裁间隙。
二、仿真模拟
模拟参数:材料为LF2,冲孔直径为d=Ф4mm,板料厚度为t=5mm,采用平底凸模,模拟温度为20℃、凸模速度为lOmm/s,摩擦系数为0.12,步距为0.02mm。
1 间隙对冲裁力的影响
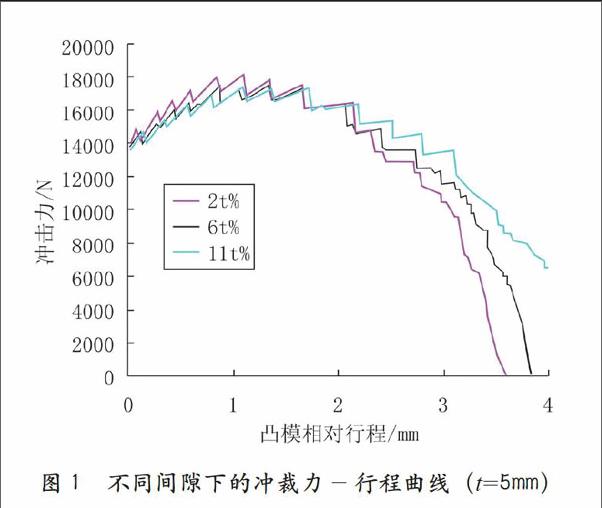
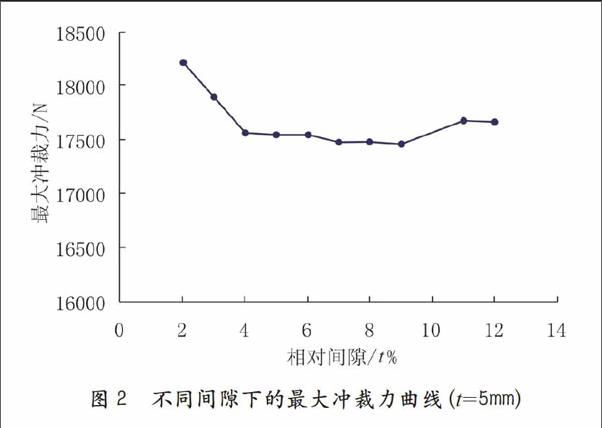
凸、凹模相对间隙值分别取2%t、6%t、11%t三种情况,不同间隙条件下的冲裁力 行程曲线如图1所示。由图1可以看出,不同间隙下的冲裁力 行程曲线的变化趋势基本相同。相对间隙不同时,所需的冲裁力不一样。随着间隙的增大,最大冲裁力逐渐减小,且发生断裂时的凸模行程逐渐增大。……
登录APP查看全文