电动机小吊挂制造和焊接工艺改进
2015-11-16谢贵生赵东超苗国民
金属加工(热加工) 2015年16期
关键词:焊缝
谢贵生 赵东超 苗国民
1. 概述
电力机车铁心冲片叠压型机座牵引电动机位于机车底部,其一端通过大吊挂连接到机车轮轴上,另一边靠小吊挂组件中的小吊挂通过连接杆将电动机连接到机车底盘上(见图1)。电动机在运行中受交变疲劳载荷和较大的动应力,小吊挂组件要承受电动机自重以及驱动载荷的作用,使得其结构受力情况恶化,导致电动机运行过程中小吊挂组件弧板与铁心冲片间的焊缝出现了裂纹,图1为小吊挂组件在电动机上的位置,图2为开裂焊缝的位置。小吊挂组件弧板与铁心冲片焊缝开裂失效,不仅影响传动效率,还会产生重大恶性铁路事故。
2. 故障电动机和制造过程
根据设计要求,弧板与定子铁心冲片焊缝(见图3)焊脚为8~10mm。经普查故障电动机,发现电动机小吊挂组件焊缝开裂失效主要发生在弧板与铁心冲片上侧焊缝的弧板侧的焊脚附近,长度130mm左右,焊缝焊角为5~10mm不等,且分散性较大。弧板与铁心冲片实际间隙约4mm,与设计间隙0.5mm存在巨大差异。同时经普查生产现场在制品,发现小吊挂组件中弧板与铁心冲片的局部装配间隙在3mm左右,表明焊接过程也带来较大的焊接变形。
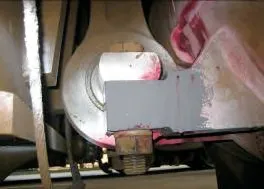
图1 小吊挂组件的安装结构
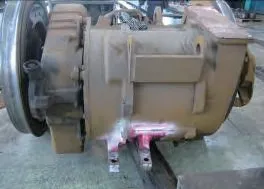
图2 小吊挂组件开裂焊缝位置
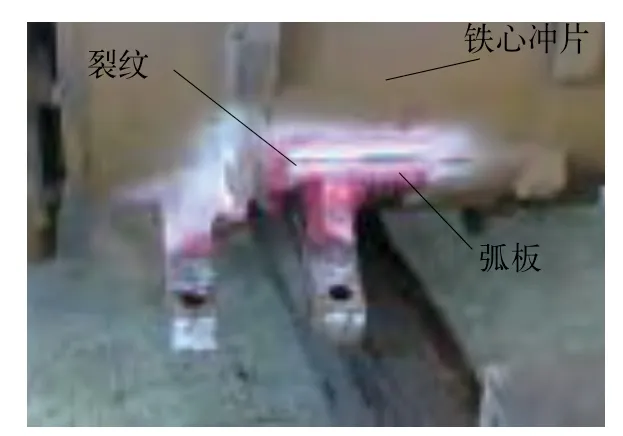
图3 弧板与定子铁心冲片焊缝
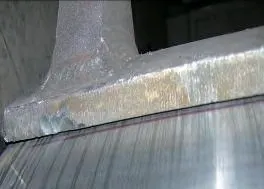
图4 弧板与铁心冲片间的焊缝裂纹
3. 原制造工艺分析
导致点固焊后装配间隙变大的主要原因与小吊挂组件的制造过程有关。小吊挂组件的制造过程分为两类:其一是弧板热压成形后焊接小吊挂并退火;……
登录APP查看全文
