JC125—17C把座车加工夹具设计
2015-10-09洪莉莉
洪莉莉
摘 要:具有空间位置的回转类零件加工,可以在车床上,通过角铁型专用夹具进行回转中心的转换,将需要加工的外圆回转中心转换到车床回转中心,完成外圆的加工。采用该类加工方法,工艺简单,加工成本低,生产效率高。
关键词:夹具;定位;夹紧机构;位置精度;误差分析
1 夹具设计任务
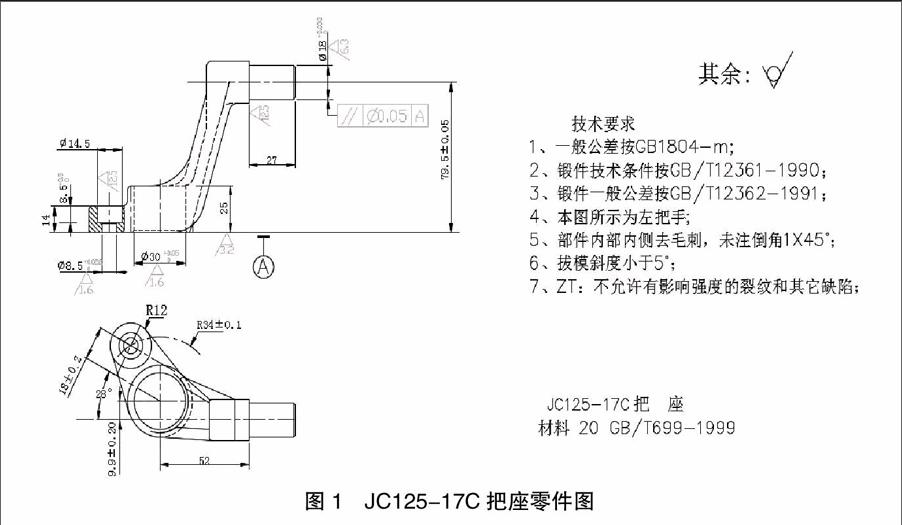
1.1 产品零件图如图1所示
1.2 零件的重点技术要求分析
零件名称为JC125-17C把座,材料20钢,锻件,本工序加工Φ180+0.033mm外圆,设计专用夹具。
零件已经加工的部分分别有孔Φ300+0.05mm,孔Φ8.5mm和Φ14.5×8.50+0.50孔mm,以及基准面A,孔Φ8.5mm和孔Φ14.5mm同心,Φ8.5mm孔的中心是以Φ300+0.05mm孔中心为圆心,半径为R34±0.10mm圆弧和第二象限与X轴夹角为-28°的直线的交点,保证尺寸18±0.2mm。
本零件的特点是Φ180+0.033和Φ300+0.05外圆及基准A是空间位置尺寸且外形不规则,加工Φ180+0.033外圆用回转类设备加工尺寸精度较容易保证,但需要使用专用夹具将工件的回转中心转换成Φ180+0.033外圆中心,通过夹具和机床的联接,再将Φ180+0.033外圆中心转换成机床的回转中心,达到加工的目的
加工Φ180+0.033mm外圆,尺寸精度IT8级,表面粗糙度Ra6.3μm,车削加工就能够满足要求。批量生产时,尺寸精度由机床操作保证,位置精度靠设计的夹具来保证,因此,本设计的专用夹具为车加工专用夹具,加工Φ180+0.033mm外圆的位置精度包括以下两个方面的要求:
(1)与Φ300+0.05孔中心距尺寸Y=9.9±0.20mm,Z=79.5±0.05mm。
(2)Φ180+0.033mm外圆与基准A的平行度为Φ0.05mm。
2 夹具方案的确定
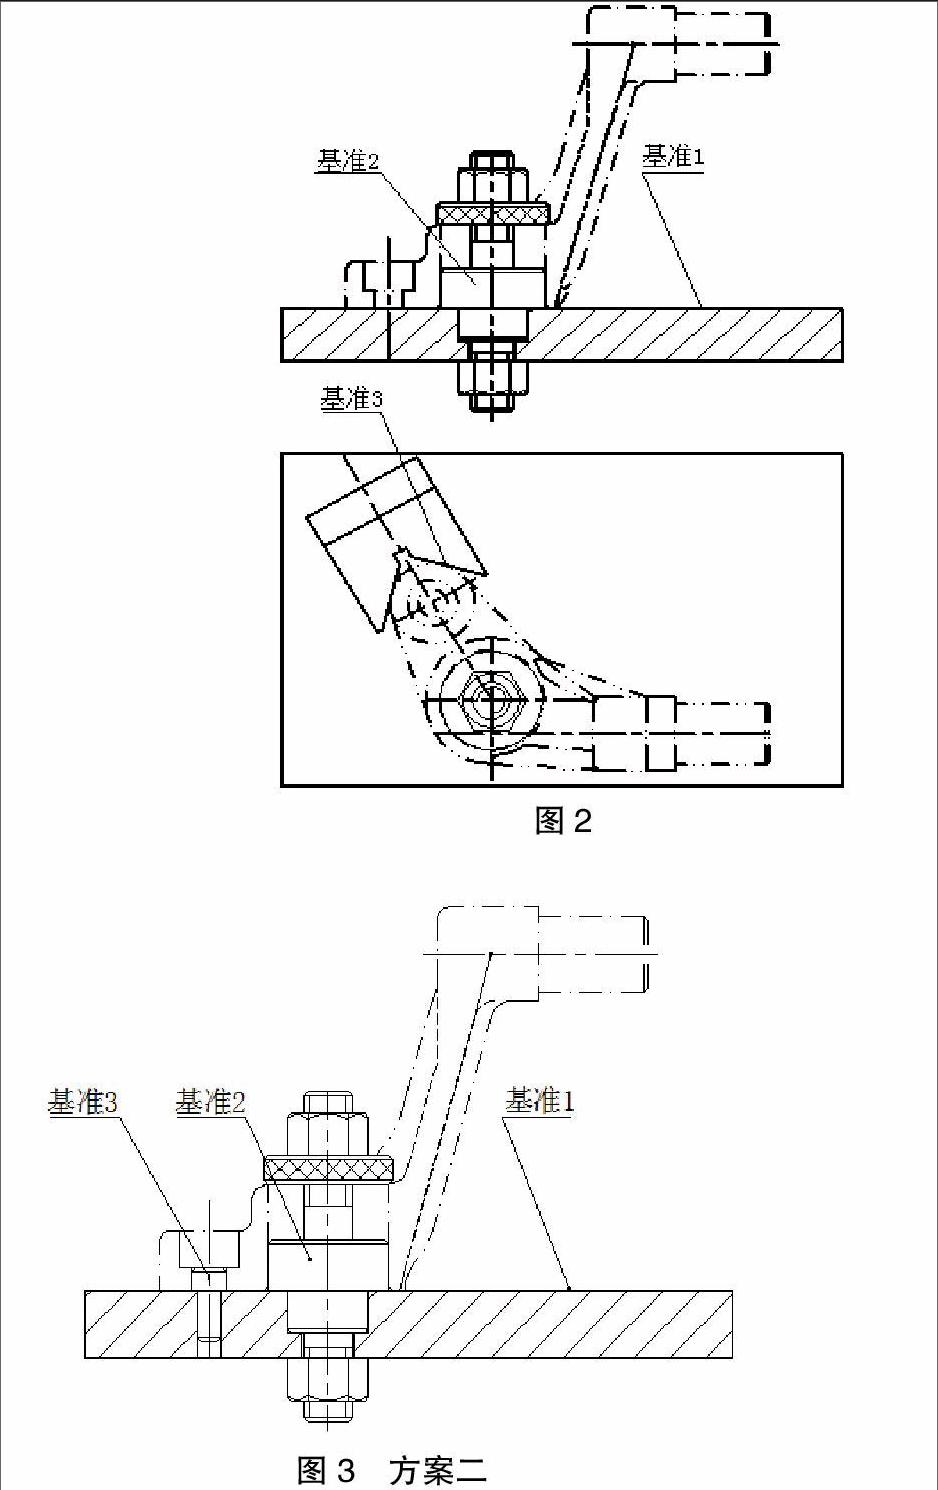
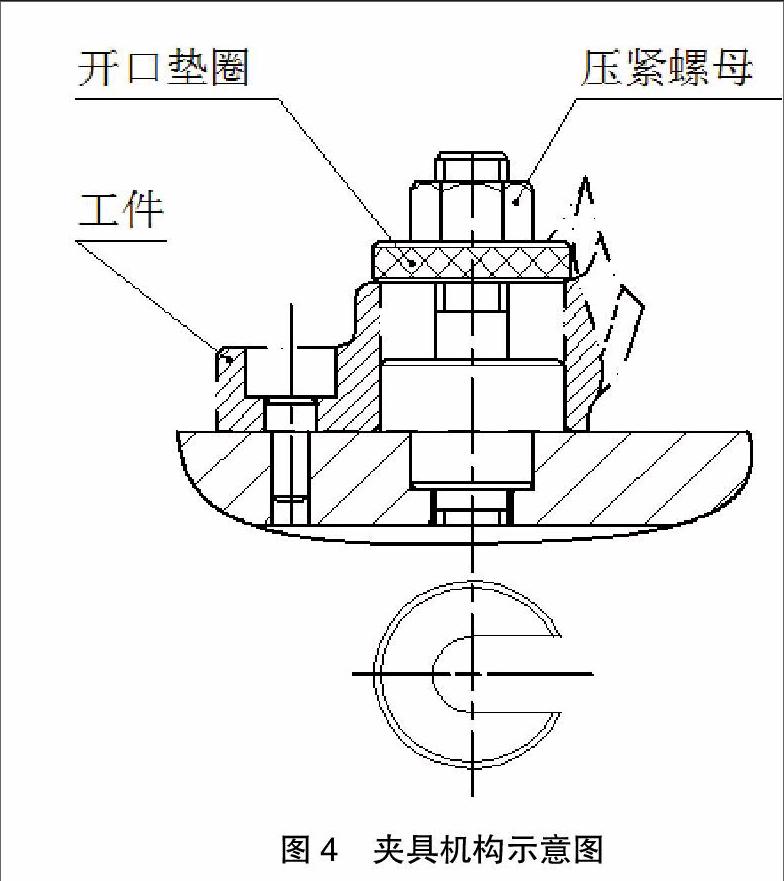
在车床上加工Φ180+0.033mm外圆,要限制Y轴的移动、Y轴的转动、Z轴的移动和Z轴的转动自由度,要保证加工长度为27mm,必须要限制零件的X轴的移动自由度。……
