J型坡口管道施工
2015-08-22顾永哲
科技视界 2015年24期
顾永哲
(福建宁德核电有限公司,福建 宁德 355200)
1 J型坡口的形成
1.1 坡口的形式
一般的碳钢管(不锈钢管)在采用焊接连接的形式时,随着管线压力、温度的不同,所选用的管道壁厚也不同。而不同的壁厚和焊接工艺方法将对应不同的接头(坡口)型式。国内壁厚一般在26mm以内可采用V型坡口(或其变化型式),大于20-60mm采用J型(或其变化型式等)。ASEM(美国机械工程师协会)B16.25标准中对于不同焊接工艺方法及相应壁厚统一规定了焊接坡口的型式。以下示意图为不同的坡口型式(单位为mm):
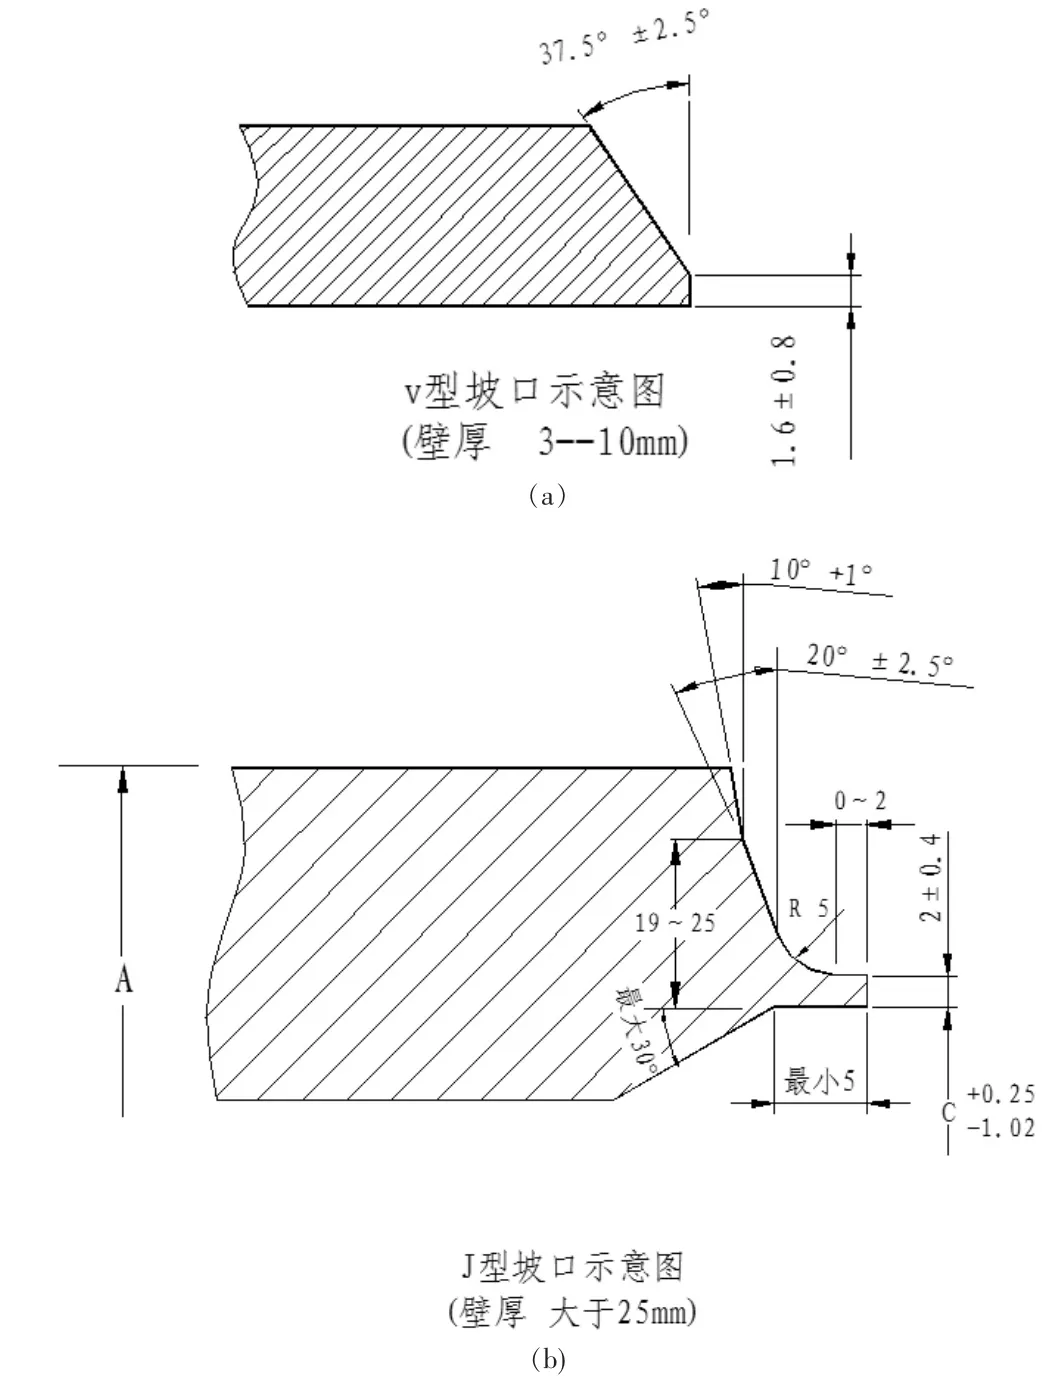
图1 不同坡型式示意图
1.2 坡口加工及“C”值的确定
J型坡口一般应使用坡口机加工。J型坡口加工C值(扩孔直径或加工后管内径)非常重要,它将影响对口错边量及焊接的质量。一般情况应依据相应表格查得“C”值,也可依据以下公式计算C值:
C=ф-0.79-1.75δ-0.25(mm)
ф=标准管外径
0.79=最小的管外径公差(mm),依据ASTM(美国材料与试验协会)标准的规定
1.75=标准管壁厚的87.5%X 2,依据ASTM的规定,钢管允许的最小壁厚为标准管壁厚的87.5%
δ=标准管壁厚(mm)
0.25=加工后管内径(C值)的正公差(mm)
实际的施工中无论查表或计算,均应采用统一的C值。坡口加工前应检查坡口机是否运转正常,加工的管口椭圆度是否满足加工要求,必要时对管口进行校正。坡口加工时应仔细核实加工尺寸,随时使用游标卡尺测量扩孔尺寸,调节进刀量,确保C值不超差。
2 J型坡口焊缝收缩量的确定
J型坡口管道壁厚较厚,对应的管线级别较高,安装公差也相应提高。预先测量出焊缝收缩量及变形对管道下料、现场组对安装及管线与设备的连接都将起到非常重要的作用。……
登录APP查看全文