C5112机床再制造
2015-08-19谢伟东张超
山东工业技术 2015年16期
关键词:数控技术
谢伟东 张超
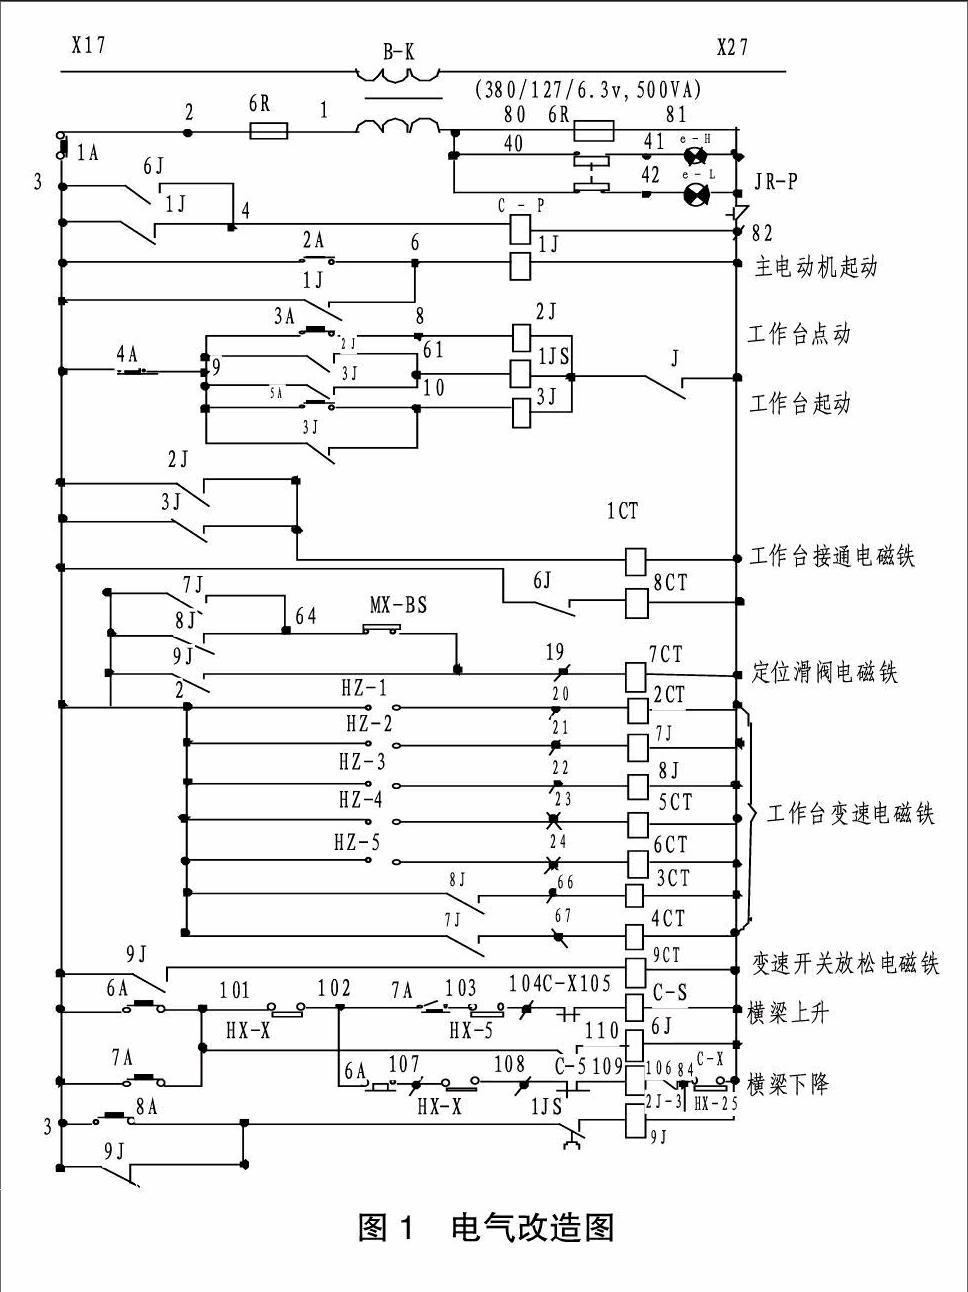
摘 要:C5112机床的再制造主要内容包括:采用滚珠丝杠、步进电机直接驱动提高机床的运动精度;增加数控系统,并将原有电气系统进行重新设计改造;导轨研伤修复,恢复并提高机床的机械精度。机床再制造能够最大限度地利用原机床零部件的剩余价值,提升机床性能,为老旧机床的升级换代找到了新途径。
关键词:机床;再制造;数控技术
1 数控改造
本文中数控部分的改造采用了西门子802BSM数控系统,机床中的主轴、冷却、润滑和刀架等均需系统自动控制,为此需专门设计接口转换电路和强电控制电路。拆除原电控箱,原位安装改制后的电控箱。
(1)水平进给改造(X轴):X轴设计并制作减速箱,将其安装在横梁一侧,由1FK6系列交流伺服电机驱动,经减速箱,精密滚珠丝杠带动滑座实现X轴的进给,减速箱内的齿轮均为磨齿加工,轴与轮的联结采用涨套形式,可以达到无间隙传动;(2)垂直进给改造(Z轴):Z轴设计并制作减速箱,将其安装在滑枕上,由1FK6系列交流伺服电机驱动,经减速箱,精密滚珠丝杠,带动滑枕实现Z轴的进给,减速箱内的齿轮均为磨齿加工,轴与轮的联结采用涨套形式,可以达到无间隙传动;(3)X、Z轴增设拖线系统(坦克链);(4)刀架各滑动面润滑采用南京贝奇尔定时定量润滑泵;(5)主轴编码器系统:在主轴内重新设计一套装置,用于安装主轴编码器,实现切削螺纹功能;(6)横梁导轨采用全封闭不锈钢防护罩;(7)立刀架平衡方式由重锤式改为液压平衡式。……
登录APP查看全文