GCr15钢制薄壁轴承套圈高压气淬工艺及分析
2015-07-26李付伟龚建勋宋华华刘汇河王兵信
李付伟,龚建勋,宋华华,刘汇河,王兵信
(洛阳LYC轴承有限公司,河南 洛阳 471039)
GCr15钢在热处理加热过程中,通常会发生氧化、脱碳、增碳等现象,为此尝试使用真空气淬工艺。真空高压气淬工艺具有无氧化、无脱碳的特点,可以实现光亮热处理,使零件脱脂、脱气、避免表面污染和氢脆,同时可以实现对加热速度和冷却速度的控制,减小热处理变形,提高材料性能。国外高压气淬工艺在多种材料上得到成熟应用,热处理产品质量得到明显提高。我国高压气淬研究近几年刚刚起步,仅在少量材料上使用,GCr15钢尚未涉及,因此,高压真空气淬热处理应作为研究的重点[1-2]。
对于普通壁厚的GCr15钢轴承套圈,常规油淬工艺已能满足产品变形的要求,而薄壁轴承套圈的加工一直是轴承热处理的难点,下文研究GCr15钢薄壁轴承套圈气淬的淬透性,通过对比高压真空气淬和普通油淬对套圈硬度、组织和变形的影响,探索GCr15钢薄壁套圈高压气淬的可行性,为实际应用提供依据。
1 试验
1.1 试样
试样为某型GCr15钢制薄壁轴承外圈,经退火处理后车制成形,其主要尺寸为:外径200 mm,宽度35 mm,有效壁厚5 mm。采用直读光谱法测得的材料化学成分(质量分数)见表1。由表中数据可知,材料元素含量符合GB/T 18254—2002《高碳铬轴承钢》的要求。
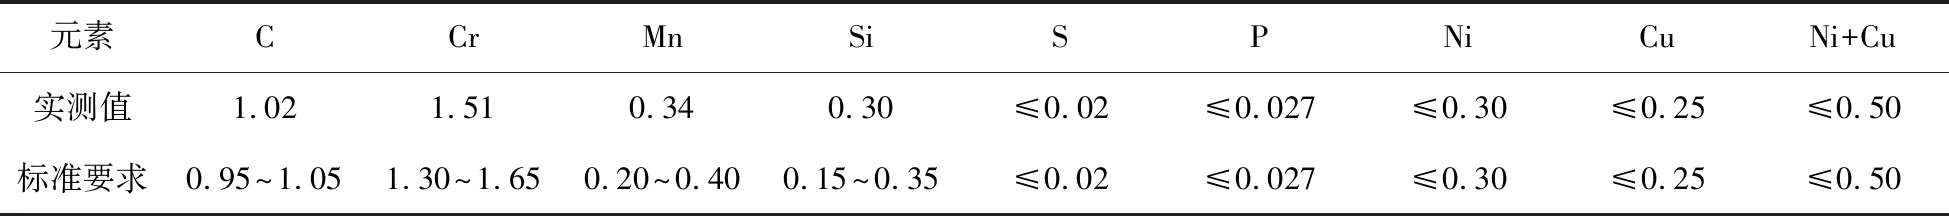
表1 GCr15轴承钢化学成分 w,%
1.2 试验方法
将套圈分成2组进行试验,一组进行普通油淬热处理,具体工艺为:835 ℃×40 min加热保温+油冷淬火+170 ℃×240 min回火;另一组进行真空高压气淬处理,具体工艺为:835 ℃×40 min加热保温+0.3,0.4,0.5,0.6,0.7 MPa(3,4,5,6,7 bar,生产中常用压力范围)的高纯氮气气冷淬火+170 ℃×240 min回火。……
