铁路货车锻造钩尾框的工艺改进
2015-06-21唐振英魏伟焦宏齐齐哈尔轨道交通装备有限公司
锻造与冲压 2015年15期
关键词:工艺
文/唐振英,魏伟,焦宏·齐齐哈尔轨道交通装备有限公司
铁路货车锻造钩尾框的工艺改进
文/唐振英,魏伟,焦宏·齐齐哈尔轨道交通装备有限公司

唐振英,工程师,主要从事车轴、弹簧、锻造钩尾框、制动梁、锻造上心盘、锻造钩舌等铁路货车锻件的工艺研发生产工作。发表论文多篇,实用型发明专利两项。
本文简单介绍了铁路货车用锻造钩尾框的锻造工艺现状,分析了其存在的问题和不足,提出了改进后最理想的锻造工艺方法。
在铁路货车“提速、重载”的大背景下,对铁路货车的连接车钩提出了更高的质量要求,根据铁路货车在线路运行中的实际使用状况,为了大幅度提高钩尾框的使用寿命,将原来的车钩组成中材质为E级钢的铸钢钩尾框改变为锻造钩尾框,锻造钩尾框的种类有17型、16型、13B等等,它们大体的形状相类似,尺寸接近,其产品形状如图1所示,目前,锻造钩尾框是铁路货车行业最大的模锻件(本文仅以17型锻造钩尾框为例)。
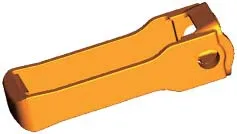
图1 锻造货车钩尾框
原锻造钩尾框的锻造工艺
锻造钩尾框的研制开发已经进行了多年,其模锻件的形状如图2所示。材质为25MnCrNiMoA,锻件长度约为1990mm(采用不同的弯曲工艺略有不同),宽度的最宽处为260mm,最窄处为140mm;厚度的最厚处为85mm,最薄处为28mm。我公司原先锻造钩尾框的锻造工艺为: 下料(带锯床)→加热(中频感应加热炉)→部分成形的制坯(1m辊锻机)→模锻(8000t摩擦压力机)→切边(2000t油压机)→校正(2000t油压机)。在1m辊锻机上制坯为框板部分基本成形的坯料形状,在8000t摩擦压力机上模锻;……
登录APP查看全文
