毛尔盖机组调质高强度蜗壳制造工艺及质量控制措施
2015-06-05杨本勇
杨本勇,宋 磊
(浙江富春江水电设备有限公司,浙江杭州 311504)
毛尔盖机组调质高强度蜗壳制造工艺及质量控制措施
杨本勇,宋 磊
(浙江富春江水电设备有限公司,浙江杭州 311504)
毛尔盖机组蜗壳采用的是宝钢生产的B610CF调质高强度低合金钢板,ZHEFU在机组蜗壳上首次采用此种高强度调质钢板,本文对其试验和制造工艺、质量控制措施等进行总结介绍,希望能为同类产品生产提供参考。
蜗壳;调质状态;热矫形;焊接工艺评定;无损检查
1 概 述
毛尔盖水电站位于四川省阿坝州黑水河上,是黑水河中游的龙头水库,是第三级的梯级电站;水轮机的主要参数如下:Hmax=260.7 m,Hr=220 m,Hmin=168.3 m,Nr=144 MW,D1=3.33 m,nr=300 r/min;蜗壳主要参数如下:进口直径φ2 700 mm,最大壁厚40 mm,设计压力315 m水头。由于机组的水头较高、出力较大,蜗壳材料选择使用了B610CF高强度调质钢板的焊接结构。表1、2为B610CF的化学成分和力学性能(宝钢标准Q/BQB 660-2006)。
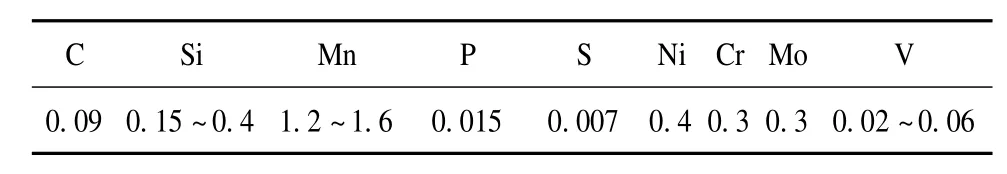
表1 B610CF化学成份
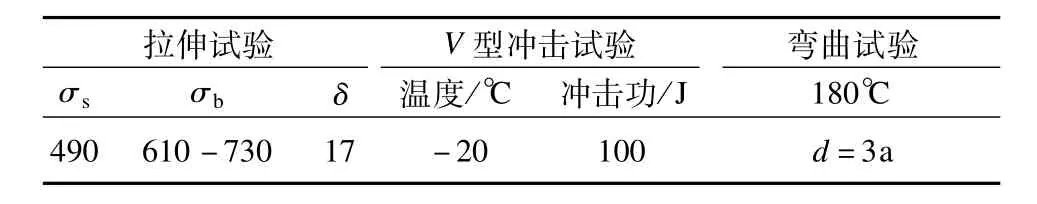
表2 B610CF的力学性能
2 制作工艺及控制
2.1 切割下料
由于蜗壳形状为马蹄形的不规则形状,展开后也为不规则形状,故要求采用数控切割下料,其火焰切割的淬硬深度虽然很薄(大约0.5 mm),对焊接质量不会产生影响,但在实际制造中为确保焊接质量我们还是采用了打磨处理的工艺措施。
2.2 热调型试验
由于B610CF钢板是调质状态交货,必须避免加热工序对钢板冲击韧性的影响,我们进行了600~650℃和800~850℃两种温度的热矫型后冲击韧性试验。
试验结果表明:两种热矫型温度,800~850℃才会产生自然收缩变形而达到热矫型的目的,在600~650℃不发生收缩变形而起不到热矫型的效果,经过上述的两种温度调形后,在常温下的冲击值没有变化,两试件分别为256J、232J,但在-20℃低温下的V型冲击值见表3。……