浅析车身开发过程中焊钳选型方法
2015-03-24周阳
汽车零部件 2015年5期
关键词:结构
周阳
(长城汽车股份有限公司技术中心,河北省汽车工程技术研究中心,河北保定071000)
0 前言
随着我国汽车行业的迅速发展,汽车造型推陈出新,结构千变万化、冲压件形态多样化以及镀锌板、高强板的应用,对焊钳的结构和性能提出了更高的要求。
1 焊钳的分类
按照焊钳结构可分为C型焊钳、X型焊钳和异型焊钳 (具体见表1),由于异型焊钳需要特殊制造且通用性较差,一般选型时不选择。
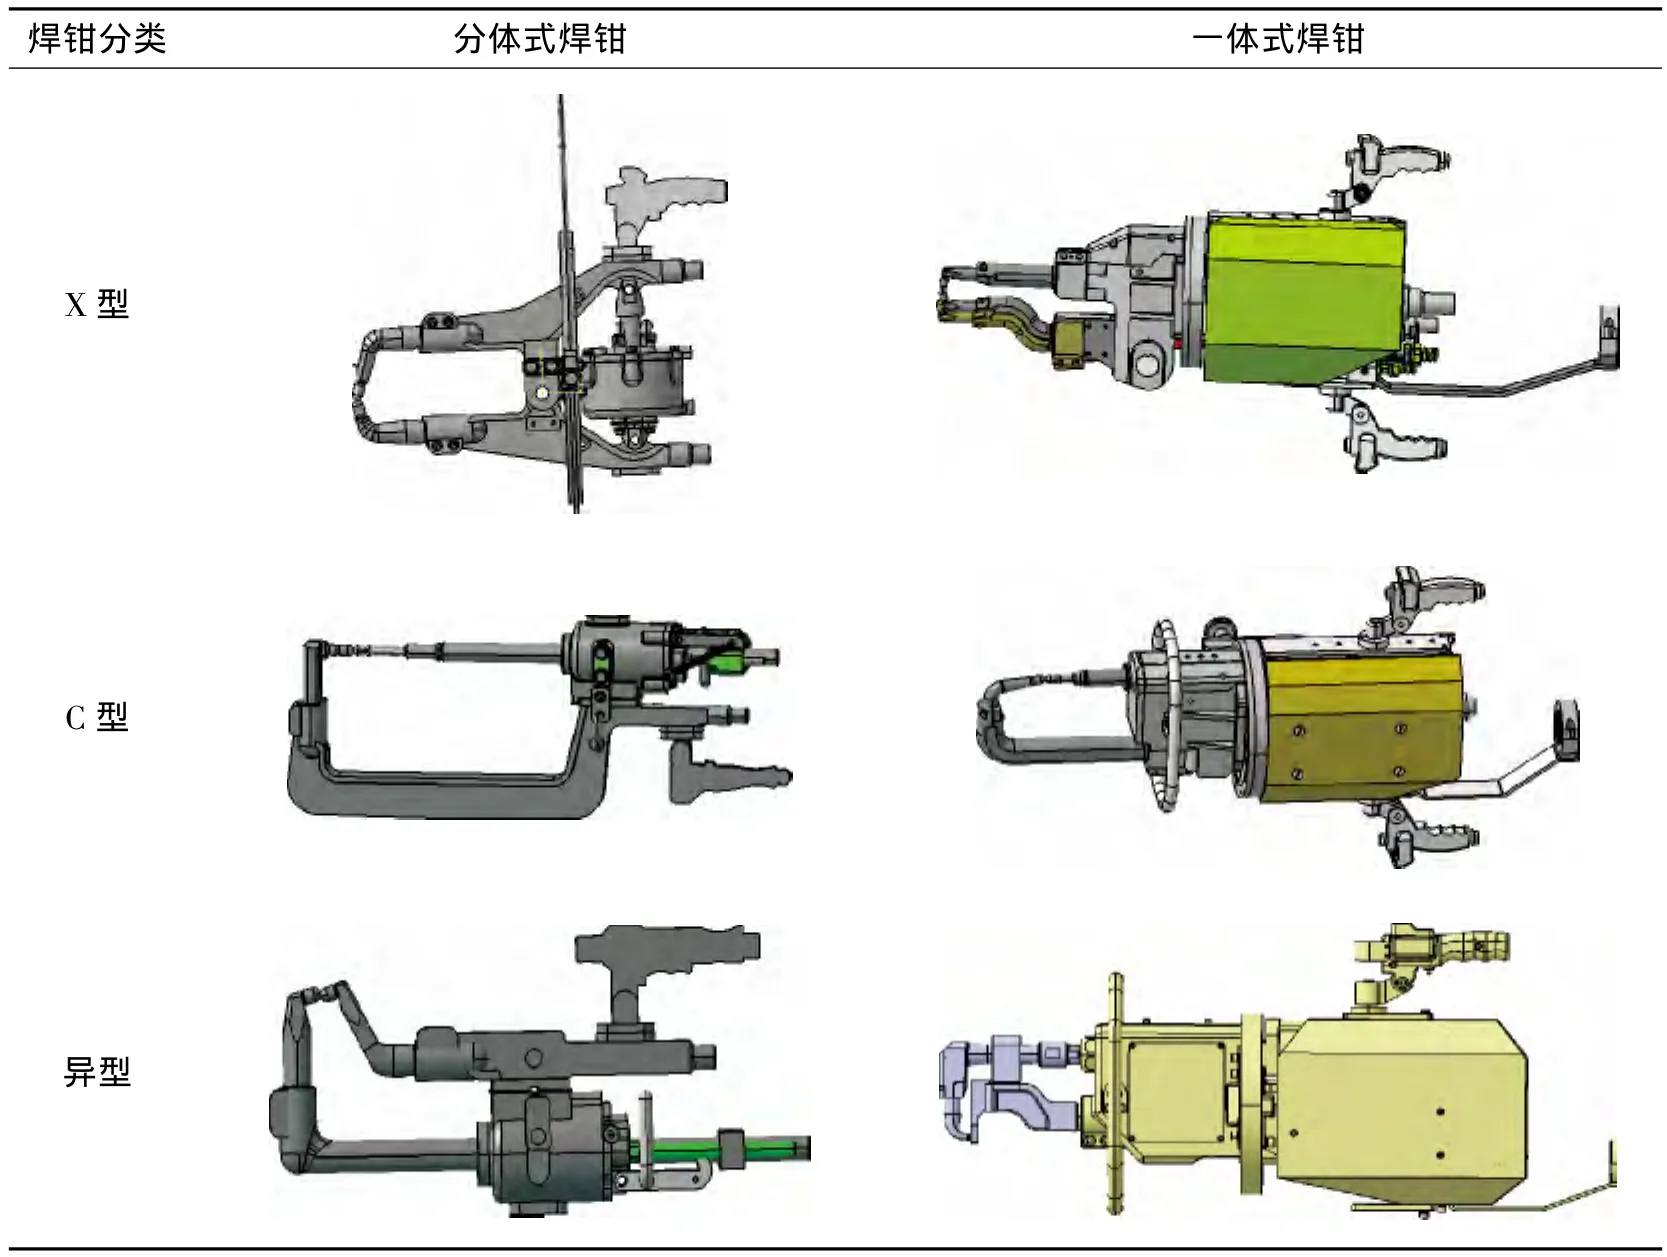
表1 焊钳结构分类
按照变压器与焊钳的相对位置可以分为:分体式焊钳 (焊钳与变压器分离)、一体式焊钳 (焊钳和变压器一体)。一体式焊钳具有电流稳定、节省电量等优点,由于镀锌板和高强板的广泛应用,一体式焊钳的应用比例正在不断地加大 (具体优缺点见表2)。

表2 一体式、分体式焊钳优缺点
2 焊钳型号确定流程
2.1 确定焊钳基本结构形式
焊接夹具设计完成后,根据产品结构、夹具结构、焊接方位等确定合适的焊钳结构形式。是选择C型焊钳还是选择X型焊钳,主要从操作性、可达性、焊钳结构复杂度3方面考虑,若两者均不能满足焊接要求,则选择异型焊钳。
总体有以下3个原则:
(1)用结构最简单、数量最小的焊钳完成作业;
(2)焊点距离制件边缘超过300 mm的情形一般选择X型焊钳;
(3)斜面焊点一般选择C型焊钳。如图1—2所示,某车型悬置加强板总成夹具焊接时,从可达性和焊钳周围空间分析,C型钳和X型钳都能满足焊接要求,但从操作性分析X型焊钳的操作性较低,员工操作不便。
2.2 确定焊钳臂尺寸
焊钳臂规格尺寸主要指喉深尺寸A、喉宽尺寸B(如图3、4),选型过程中为避免焊钳臂与制件干涉,导致焊接分流,焊钳距离制件和夹具的距离保持在30 mm以上。……
登录APP查看全文