手工与自动编程结合以提升液压阀体加工效率
2015-02-18赵敏刘正雷彭彪易曦
机械工程师 2015年7期
赵敏, 刘正雷, 彭彪, 易曦
(三一汽车起重机械有限公司,长沙 410100)
0 引言
加工效率的提升是一项系统的工作,应贯穿于整个工艺过程,在工艺路线规划、工装方案设计、加工程序的编制等环节,均应予以考量。本文结合作者工作中常见的液压阀体加工,分享一些效率提升心得。
1 工装设计阶段对加工效率的考量
通常液压阀体尺寸较小,大部分工程阀体最大尺寸不超过400 mm。而主流的卧式加工中心各轴行程均在700 mm以上,这使得多工位阀体专用工装设计成为量产工艺规划的必然趋势。以笔者所在工厂为例,我们通常将工装设计成十字形的四面四工位或四面八工位工装。工装设计时,要尽量将不同工件的相同加工内容布置在工装的同一个分度角度,这样加工完一个孔,只需短距退刀移位至下一孔位,而不需退至Z轴零点旋转工作台,大幅减少了移动空行程和工作台旋转次数,降低了切削过程中的等待时间。
2 刀具顺序的编排
在编程过程中,粗加工刀具排布总体原则是:直径从大到小,先用大直径刀具加工,后用小直径刀具加工。这样可以减少后续小直径刀具的切削深度和切削时间。以图1所示的液压阀体中常见的插装阀孔为例,加工刀具共 4支,分别是 φ19.5钻头、φ24.5钻头、φ20×φ25×φ36复合铰刀、M27×2丝锥。按上述原则,则加工顺序为:钻φ24.5→钻 φ19.5→复合铰刀铰孔→攻丝。φ24.5钻头钻深至-20,后续 φ19.5钻头钻孔则可以直接快进至-19处开始进给,φ19.5钻头的切削深度比自身先加工缩短一半以上。
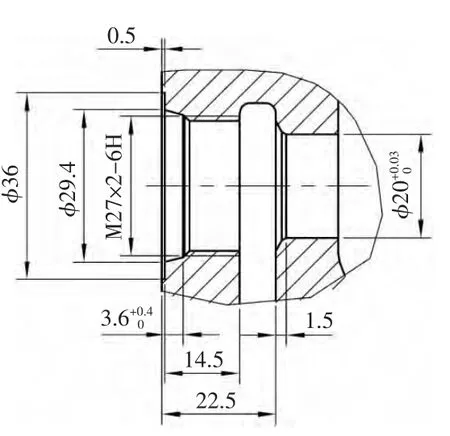
图1
3 刀具分段进给,提升切削效率
液压阀体加工中,会用到较多的多直径刀具,比如复合钻、复合铰、扩孔锪面复合刀具等。……
登录APP查看全文