薄板铝合金VPPA焊接工艺及变形控制研究
2015-02-17田志杰杜岩峰
田志杰,周 庆,杜岩峰,马 轶,王 伟
(首都航天机械公司,北京 100076)
薄板铝合金VPPA焊接工艺及变形控制研究
田志杰,周庆,杜岩峰,马轶,王伟
(首都航天机械公司,北京 100076)
摘要:探讨了3 mm厚5A06铝合金VPPA的焊接穿孔工艺。通过试验,获得了薄板铝合金VPPA的焊接工艺参数,焊缝外观一致性较好。经X射线无损检测表明,VPPA接头无缺陷,焊接质量良好。焊接过程中,焊缝中心线5 mm外温度<120 ℃,焊接热输入集中。采用VPPA焊接而成的φ2 m筒段,母线直线度均<2 mm,薄板VPPA焊接变形控制效果明显。
关键词:5A06铝合金;VPPA;焊接变形;焊接应力
穿孔型变极性等离子弧焊(VPPA)兼有等离子弧和变极性等2个特征,可减小接头角变形,改善焊接质量。变极性电源既具备阴极清理作用,又能降低钨极的烧损,可实现4~16 mm厚铝合金单面一次焊透,双面自由成形[1-3];但是,对3 mm厚铝合金进行变极性等离子焊接时,焊接参数对焊缝成形的影响更加明显,可控性较差。
对5A06铝合金薄板采用钨极氩弧焊(TIG)及电子束焊接时,焊接接头强度不高[4-8]。采用VPPA焊接,可以减少5A06铝合金薄板焊缝气孔和夹渣及焊接变形。焊接热输入对焊接变形动态过程及最终残余变形有很重要的影响,薄板残余应力状态复杂,最大应力数值甚至达到材料的屈服极限,易造成铝合金薄板的失稳变形[9-12]。
1试验材料与设备
1.1试验材料
试验板材为3 mm厚5A06铝合金;焊丝为5B06光亮焊丝,直径为1.6 mm,其化学成分见表1。
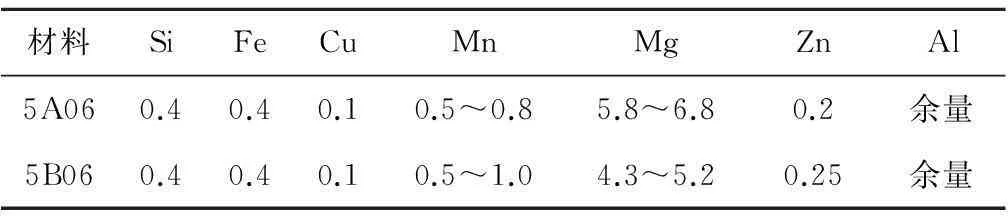
表1 5A06铝合金及5B06的化学成分(质量分数) (%)
1.2试验设备及仪器
变极性等离子焊接电源采用IGBT双逆变电路结构,微电脑控制。可获得正、负半波电流在额定电流值范围内任意调节的变极性电源。……