大直径法兰拼焊平面度变形控制
2014-12-14戚建伟
金属加工(热加工) 2014年18期
戚建伟
随着科学技术的进步,各种产品、机械装备正向着大型化、高效率、高参数的方向发展,对产品的可靠性要求越来越高。我公司生产的斗轮堆取料机、圆形料场堆取料机在不断的优化升级,堆取料能力逐渐提高。在加工制造过程中,作为主要受力部件的回转大轴承法兰,其制造质量控制成为重中之重。设备结构如图1所示,通常设备中,法兰尺寸如图2、图3所示。
大直径法兰通常采用焊接方法拼焊而成。在组焊过程中,常常由于焊接顺序不正确,或未采取适当的防止变形的措施,致使变形量大,后续的矫正非常困难。
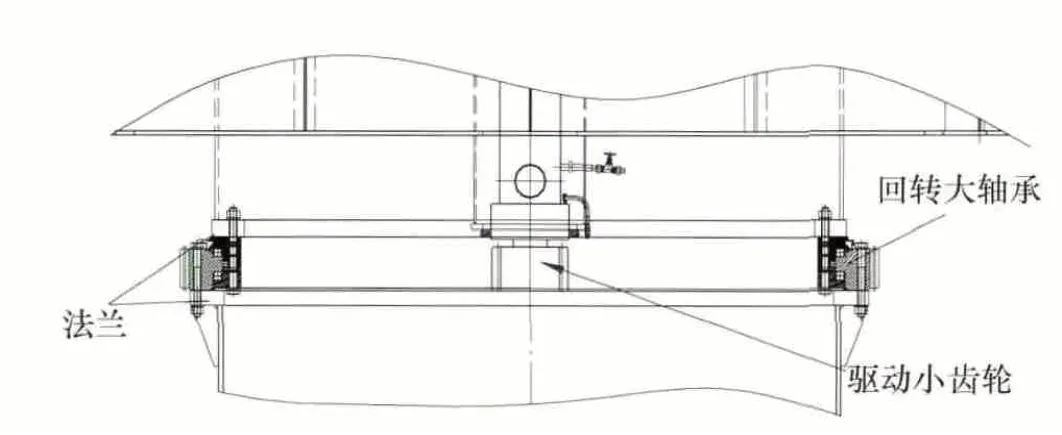
图1 设备结构

图2 圆形料场堆取料机法兰
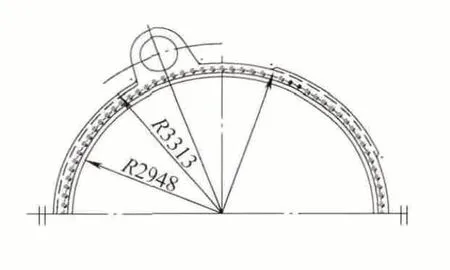
图3 斗轮堆取料机法兰
1.法兰变形原因分析
法兰采用的是低合金结构钢Q345B或Q345C,厚度60~90mm。大直径拼焊时,由于焊接量大,容易发生较大的横向收缩;另外再加上法兰的直径大,法兰刚度差,横 向收缩将引起较大的法兰平面度、圆度及周长的变化。
在拼焊过程中,由于法兰的厚度较大,造成焊缝的厚度方向上分布不均匀,上面大、下面小,结果就形成了焊件的平面偏转,两侧向上翘起一个角度。整体表现为法兰平面度超差严重。
2.防止变形的工艺措施
(1)焊前准备 清理坡口及两侧表面各50mm范围内的一些氧化物、油渍、水分及其他有害杂质。
(2)焊前预热 由于预热不仅可以改善焊接接头的塑性,也能够有效地降低焊缝受热区的最高硬度,防止出现马氏体淬硬组织,避免产生冷裂纹,降低焊后残余应力,所以我们在焊前采取预热措施,通常Q345的整体温度为100~120℃。……
登录APP查看全文
