细长阀杆热处理淬火的工装设计
2014-12-14杨昱阎保秋
金属加工(热加工) 2014年15期
杨昱,阎保秋
我公司170kW(230马力)推土机变速阀上有一阀杆,该零件比较细,上面有很多凹槽,并且阀杆心部还有一个孔,热处理后需要铰孔,该零件对变形要求也很高,具体如图1所示。
1.热处理技术要求
材料为20CrMnTi,要求碳氮共渗,渗层0.8~1.2mm,硬度≥52HRC,径向圆跳动≤0.15mm。
工艺路线:锻造→正火→粗加工→碳氮共渗→精加工→淬火→校直→铰内孔→磨削加工。
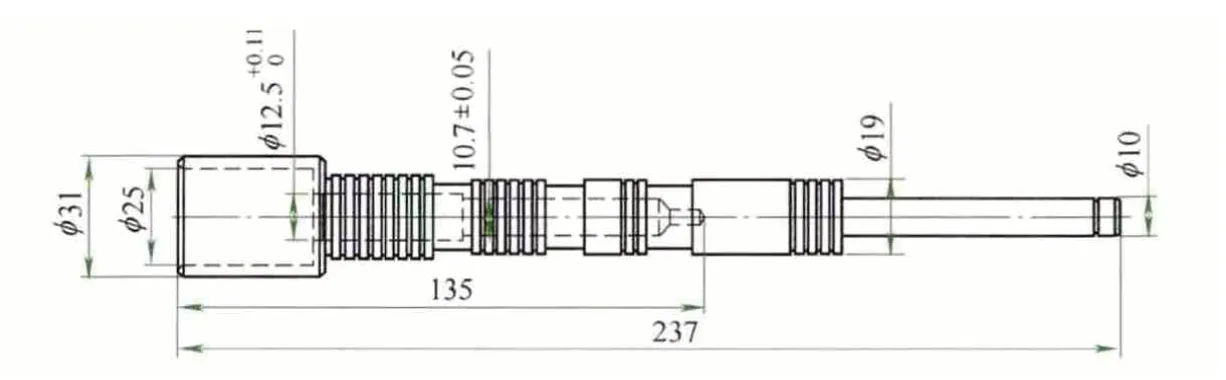
图1
原工艺采用盐浴炉加热淬火,淬火后变形量很大,热处理后径向圆跳动在0.8~1.2mm,给后续校直带来很大困难,同时零件变形量大,通过冷校直后,即使回火也不能完全消除残余应力,在后续加工过程中零件经常因残余应力释放而弯曲,造成零件磨不圆而报废。后来采用可控气氛多用炉,变形有所减少,但内孔在保护气氛中加热时也补渗碳了,造成内孔硬度太高,无法铰孔。为解决该问题,技术部专门立项进行攻关,现简谈一下解决措施。
2.原因分析
淬火时有保护气氛,在0.6%的碳势下850℃保温1h,渗碳层在0.2mm左右,硬度≥50HRC对于磨削加工无影响,但对于铰孔来说太困难,必须对需要铰孔的部位进行防渗保护。
变形大的问题主要有以下几个方面:①零件在加热保温时因自身重量产生变形。②冷却过程不均匀造成零件变形。③在零件转移过程中受冲击而导致零件变形。因此必须设计一种专用工装进行定位,最大限度地减少以上问题造成的零件变形。
3.解决办法
针对上述问题设计了一种工艺堵盖(见图2),对阀杆在加热过程中起到防内孔渗碳的作用,同时保证阀杆竖直装,起到支撑和定位作用,有效地减少了零件因自身重量和受冲击带来的变形。……
登录APP查看全文
