FANUC 0i—TB 系统数控车床增加电子手轮设计
2014-12-02贵州航天天马机电科技有限公司遵义563003周华斌
贵州航天天马机电科技有限公司 (遵义 563003)王 丽 周华斌
我公司使用的某机床厂生产的HM—077 数控车床,数控系统为FANUC 0i—TB,由于当时采购选配时,没有选用电子手轮,对刀时,用面板上的轴进给键(+X、-X、+Z、-Z)和倍率选择键(×1、×10、×100)配合使用,操作工操作时不是很方便,为了便于操作,特提出增加电子手轮。
1.原PMC 程序导出
增加电子手轮,涉及到软、硬件的更改。为了保证机床原有功能不减少,只是增加电子手轮功能,必须先将原PMC 程序导出,在其基础上增加功能。
PMC 程序导出有两种方法:①在CNC 的主板上使用存储卡方式进行。②在PC 机上通过RS232 接口使用FANUC LADDER Ⅲ软件执行。
2.硬件连接
我们选用的电子手轮是日本东测公司生产的HC115 型二轴手轮,该型号手轮接线包括:编码器线、指示灯线、轴选线、倍率选择线。编码器线直接接入CNC 主板上的JA3 接口,接线图如表1 所示。其他的接线接入输入输出接口,根据电气说明书,选择机床没有采用的空输入输出点,表2 为程序会用到的信号,用一根电缆将编码器与JA3 接口连接,再用一根电缆将其他信号接到I/O 板。表1 为电子手轮编码器与CNC 侧JA3 插头的详细接线表。
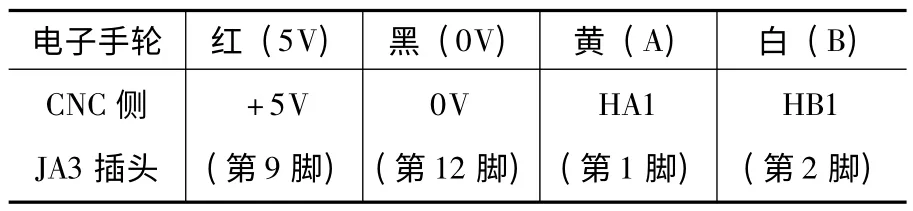
表1 电子手轮编码器信号线接线表
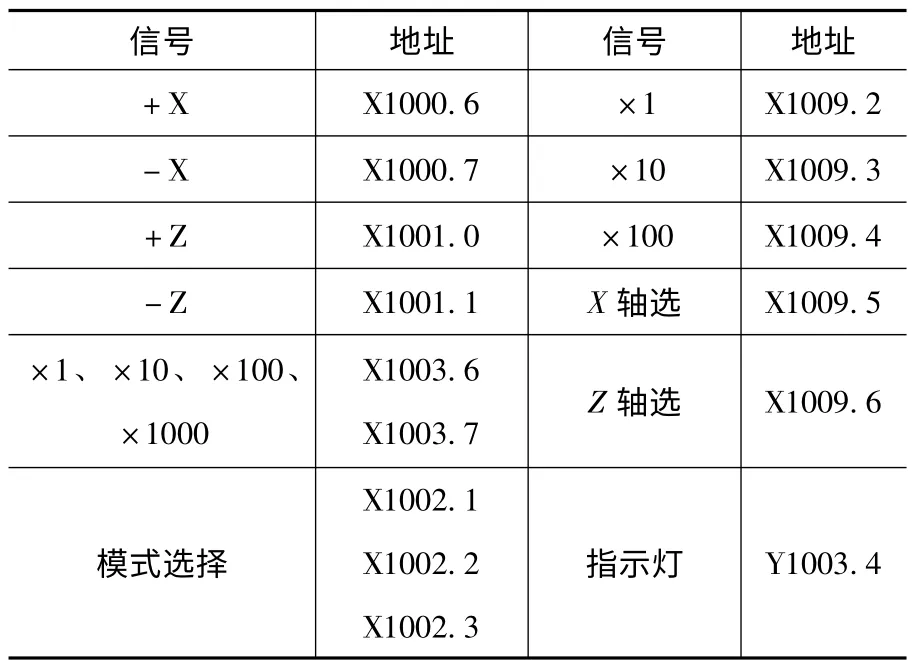
表2 PMC 信号表
3.程序设计
为了使电子手轮起作用,必须将轴选择信号、倍率选择信号送到CNC 内。
在附图中,R0610.0 为机床准备就绪信号,当X1002.1=0,X1002.2=1,X1002.3=1 时,R0629.7=1,即机床模式选择在手轮模式,如果不按+X、-X、+Z、-Z (进给键)中任意一个按键,也就是说不操作面板时,R0630.4=0,X1009.5或X1009.6 起作用时,就会触发相应的手轮轴选信号G18.0、G18.1,Y1003.4 输出为“1”,手轮指示灯亮(见表3)。……
