高精度圆柱角尺的加工工艺改进
2014-12-02中国船舶工业集团总公司第六三五四所江西九江332000雷继辉关福州
金属加工(冷加工) 2014年2期
关键词:工艺
中国船舶工业集团总公司第六三五四所 (江西九江 332000)雷继辉 关福州
该产品是我所研发的新产品,没有成熟的工艺方法可参考,也没有相关的技术信息资料可借鉴,经过首套圆柱角尺的加工,零件的最终圆度、圆柱度、表面粗糙度等精度达不到图样的要求,影响到产品质量。
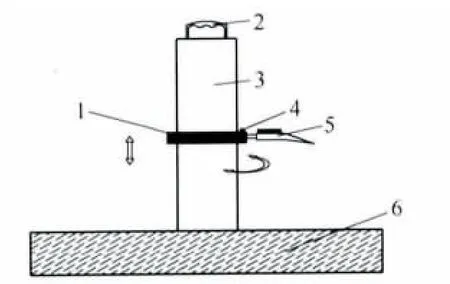
图1
通过分析,我们找出了以下三个方面的原因:一是圆柱与柱套的配合精度不够理想;二是圆柱的圆柱度、圆度不够理想,会产生两边小、中间大的鼓形形状,造成柱套在圆柱上下滑动不够理想;三是圆柱与柱套的表面粗糙度不够高,且有振纹。
针对以上圆柱角尺加工中存在的原因分析认为,圆柱与柱套的配合精度不够理想,主要是工艺方法不够完善,在线测量方法不到位;圆柱的圆柱度、圆度不够理想,主要是中心孔表面粗糙度较差,工件旋转轴线与工作台运动方向不平行;圆柱与柱套的表面粗糙度较差,主要是切削液不清洁,砂轮粒度号过大。对此我们分别对圆柱、柱套的加工确定了新的工艺方案。
1.圆柱的加工
(1)工艺流程 圆柱如图2 所示:材料为CrWMn,重量35kg,硬度要求:淬火60~64HRC 并进行稳定性处理,外径110mm,长度500mm,精度分别为:圆柱度0.002mm,直线度0.0015mm,轴线与端面A 的垂直度0.004mm,表面粗糙度值Ra=0.1μm 级。根据以上精度要求我们制定了新的加工工艺:将加工分粗磨、半精磨和精磨,并在每次磨削加工后对零件进行相应的热处理以消除应力,便于最后尺寸的稳定。即下料→球化退化→车→淬火→研中心孔→粗磨留余量0.2mm→人工时效→研中心孔→半精磨留余量0.05mm→油煮定性并Ct.0→研中心孔→精磨达图样要求。……
登录APP查看全文