丝杠精度测量误差分析
2014-12-02齐重数控装备股份有限公司黑龙江161005董新国
金属加工(冷加工) 2014年3期
齐重数控装备股份有限公司 (黑龙江 161005)董新国
丝杠属于细长类制件,长度和直径之比一般在15~40 左右。影响机床用丝杠精度测量误差的主要原因有以下几个方面。
1.温度误差
例如钢制零件长度L=1 000mm,取碳钢的线膨胀系数αl=11.5×10⁻⁶m/℃时,温度相差1℃,其全长上的尺寸变化达ΔL=αlL (t-t1)=11.5×10-6×106×1=11.5μm,这样就超过5 级丝杠所规定的全长的累积误差。因此,测量精密丝杠时要严格控制温度。
目前,计量室的温度一般只能控制在 (20 ±0.5)℃,但在测量时,应考虑仪器、被测丝杠和室温三者的温度差不大于0.2℃,以及测量过程中温度的波动。因此,每小时室温的允许变化不应超过0.2℃。即使被测丝杠与仪器、室温在平衡情况下,还存在着仪器的光源和人体体温的热量辐射传导给仪器和被测丝杠,使温度继续上升的情况。所以应采用先进测量仪器,以便缩短测量时间和使操作人员远离仪器,同时可多采用动态测量方法以减小温度的影响。
2.定位误差
丝杠测量的定位方法一般是顶在顶针间或放在V形支架上。这时定位误差有两方面:一是两定位元件调整不精确造成的误差;另一方面是定位基准违反基准统一原则造成的误差。
(1)定位元件(两顶针或两V 形支架)调整不精确,使支撑的丝杠轴线在水平面和在垂直面上与测量方向不平行。
图1 所示为测量方向与丝杠轴线在垂直面上倾角为γ,使测量头沿丝杠螺旋面向上或向下移动一个Δ 值,即在测量线方向上产生测量误差δ:
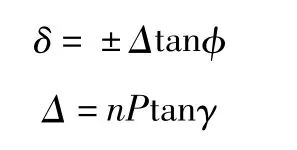
式中,φ 是丝杠螺纹升角。
图2 所示为测量方向与丝杠轴线在水平面上倾角为γ,使测量头向外或向内移动一个Δ 值,即产生测量误差δ:
登录APP查看全文
