回归分析在超精密加工表面粗糙度预测中的应用
2014-11-28杨晓东YANGXiaodong
价值工程 2014年24期
杨晓东YANG Xiao-dong
(黑龙江科技大学,哈尔滨 150022)
(Heilongjiang University of Science &Technology,Harbin 150022,China)
0 引言
由于在对KDP 这样的软脆单晶材料进行研磨和抛光的加工过程中能够十分便捷的嵌入晶体,但是却很难采用精密抛光的方法从晶体表面去除杂质,并且亚表层在抛光的过程中很容易造成损伤,这些杂质或缺陷成为零件激光损伤的来源并且这对高功率激光的应用是不能够忍受的,因此,要想采用传统的研磨和抛光方法将KDP 晶体加工出超光滑表面具有一定的难度。目前,对此类零件进行加工的时候,国内外普遍采用单点金刚石切削(SPDT)的方式。由于采用“飞刀”的切削方式容易在加工表面形成刀痕而在晶体透射波前增加小尺度的周期扰动。本次实验将重点研究已加工表面粗糙度受到切削速度(转数)、背吃刀量以及进给量(进刀速度)等切削用量的影响。
1 因素水平编码表的编制
因子xj(j=1,2,3)为坐标轴构成的空间称为因子空间。在因子空间寻找能够使表面粗糙度达到最小值的最优解即寻找最优化切削条件。本文采用了三因素二次回归通用旋转组合设计,表1 为各个因素的水平编码。对独立变量z1、z2、z3进行线性变换后,就建立起了n、f、ap与z1、z2、z3取值的一一对应关系。
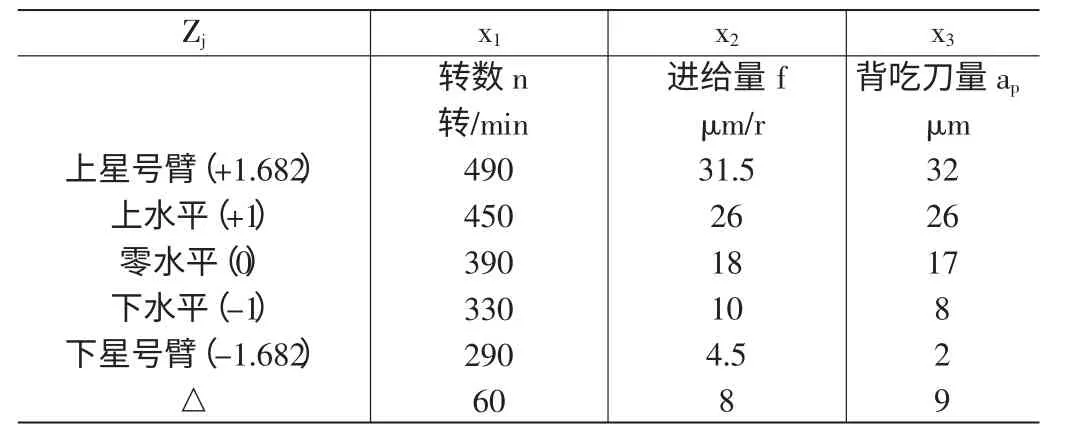
表1 因素水平编码表
2 回归系数的计算及回归方程的求解
当有p 个变量时,二次回归方程的一般形式为
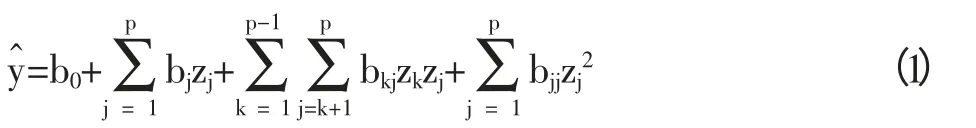
首先要确定各个回归系数,回归系数的计算公式如下:
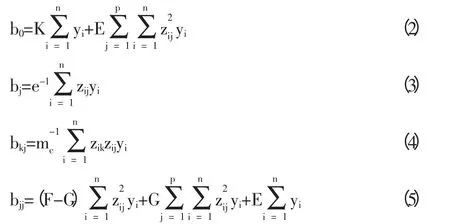
实验采用二次回归通用旋转组合设计,其实测值和预测值见表。当p=3,由表查得K=0.1663402,E=-0.056792,F=0.06939,G=0.00689003,e-1=0.07322,。KDP 晶体加工表……
登录APP查看全文