进油管打扁模具设计
2014-10-12中国南方航空工业集团有限公司湖南株洲412002付志英
金属加工(冷加工) 2014年10期
中国南方航空工业 (集团)有限公司 (湖南株洲 412002) 付志英
图1所示油管与左右管接头以及支架焊接而成。油管弯曲后长度约240 mm,形状不规则。油管直径13 mm,与右边管接头相联的一端在本工序需打扁成7 mm厚的矩形,宽度方向尺寸没有要求为自然成形。矩形方位与右边的管接头端部的平面平行,且关于右边的管接头中心轴对称。
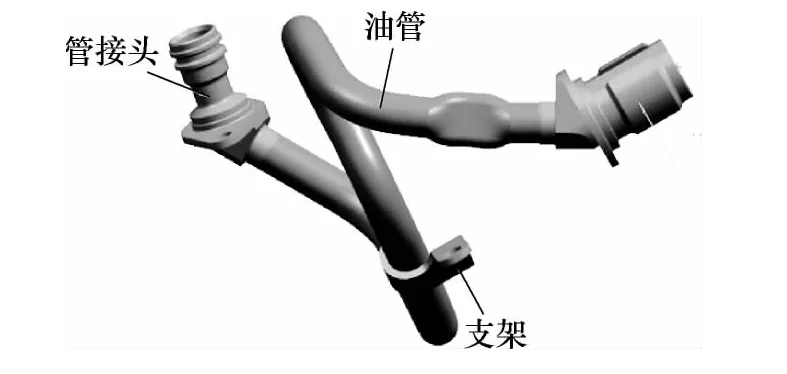
图1 零件示意图
1.方案1顶杆结构
(1)方案1 顶杆结构如图2所示。

图2 方案1顶杆结构
(2)方案1的模具工作过程 零件由定位块7的槽定位,并支靠在支靠板6上,上冲头11随着机床滑块下行,成形零件上表面,当限位块9上端面碰到上模板10下端面时,零件上表面成形完毕。此时启动机床缓冲器,带动下冲头13、顶杆14往上运动,成形零件下表面,当顶杆14下平面与下模板4下平面平齐时,零件下表面成形完毕。
2.方案2杠杆结构
(1)方案2 杠杆结构如图3所示。
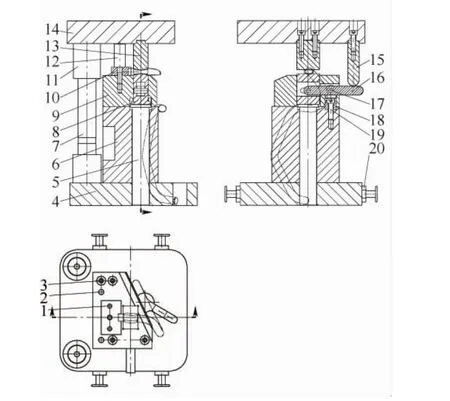
图3 方案2杠杆结构
(2)方案2模具工作原理 零件由定位块10的槽定位,并支靠在支靠板9上,上模下行,当上冲头13下表面接触到被冲零件上表面时,下冲头8上平面也刚好接触到被冲零件的下表面。上模继续下行,压力机产生的力,通过上冲头13作用于零件上表面,通过杆15和连杆16传递给下冲头8并作用于零件下表面,这样在上冲头13和下冲头8的作用下,零件上下表面同时产生变形。当限位块12上表面接触上模板14下表面时,被加工零件的上下表面打扁成形完毕,并保证了所需尺寸。
3.方案3斜楔结构
(1)方案3 斜楔结构如图4所示。
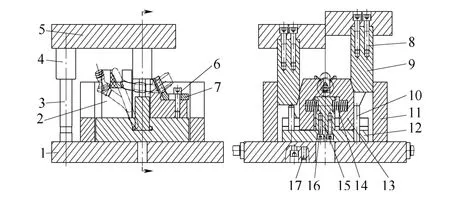
图4 方案3斜楔结构
登录APP查看全文