6061-T6铝合金搅拌摩擦焊接头的组织和性能
2014-09-27赵亚东张运真
赵亚东,张运真,何 强,2
(1.安阳工学院机床关键功能部件重点实验室,安阳 455000;2.清华大学航天航空学院,北京 100084)
0 引 言
6061铝合金属可热处理强化合金,具有良好的耐腐蚀性和塑性等特点,广泛应用于飞行器、高速列车等领域中。目前该合金的焊接主要是采用熔化极氩弧焊(MIG),但是在焊接过程中易产生气孔、裂纹等缺陷,使其力学性能降低,限制了该合金的应用。
搅拌摩擦焊(FSW)技术是由英国焊接研究所(TWI)于1991年发明的新型连接技术[1-3]。FSW具有无烟尘、无飞溅、无需填丝、无需开坡口等特点[4-5],可以避免熔焊方法带来的裂纹、气孔等焊接缺陷,尤其适用于铝合金、镁合金等有色金属的连接。目前有关FSW工艺参数对6061铝合金接头腐蚀性能影响的研究并不多[6-7]。为此,作者用FSW技术对4mm厚的6061-T6铝合金板进行了对接焊,研究了接头的显微组织和力学性能及腐蚀性能。
1 试样制备与试验方法
焊接材料为300mm×160mm×4mm的6061-T6铝合金轧制板,其抗拉强度σb=285MPa,断面收缩率A=23%,化学成分见表1。焊接时采用带螺纹的搅拌头,轴肩直径为16mm,搅拌针直径为4mm,长3.7mm。焊前使用丙酮擦拭试样,并将其固定在专用焊接夹具上。焊接工艺参数:旋转速度为1 200r·min-1,焊接速度为80~240mm·min-1。
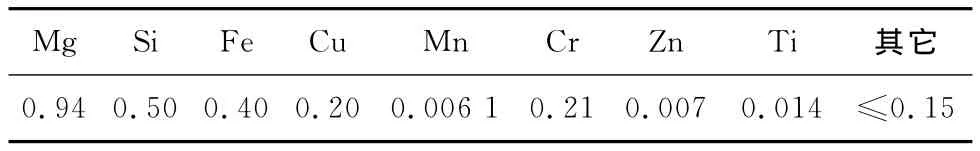
表1 6061-T6铝合金的化学成分(质量分数)Tab.1 Chemical composition of 6061-T6 aluminum alloy(mass) %
焊后沿垂直于焊缝方向截取试样,经过研磨,抛光后,用 Keller试剂(为150mL H2O,3mL HNO3,6mL HCl,6mL HF的混合液)腐蚀试样,冲洗风干后,采用BX51M型光学显微镜观察接头的显微组织;在WE-30型液压式万能材料试验机上按照GB 16865-1997进行拉伸试验,拉伸速度为2mm·min-1,拉伸试样尺寸如图1所示,结果取3次试验平均值;……
