深孔钻杆系统扭振动力减振器优化及仿真研究
2014-09-03中北大学机械与动力工程学院陈艳玲
河北农机 2014年4期
中北大学机械与动力工程学院 陈艳玲
引言
在机械制造行业,尤其是重型机械行业中,深孔加工的地位是非常重要的[1]。在深孔钻削加工中,由于钻杆又细又长,振动对加工精度、切削效率以及刀具耐用度都影响很大。钻杆扭转振动产生的原因主要有:1.工件材质的不均匀;2.钻杆的抗扭刚度较弱。现针对钻杆扭振采取的措施主要有[2]:1.控制切削用量;2.尽可能提高动力传递系统的刚度;3.合理设计和改进钻头的结构;4.使用动力减振器。
本文研究的是通过附加扭振动力减振器来对钻杆系统减振。首先对深孔钻削扭振减振系统进行简化,建立钻杆系统的动力学方程,再用一加工实例来说明系统中各项参数的确定,以及动力减振器的结构参数的设计并对各项参数进行优化,最后利用Simulink软件对附加动力减振器前后的钻杆系统进行动力学仿真对比,验证经过优化的动力减振器取得了良好的减振效果。
1 钻杆系统动力学方程的建立
在深孔钻削过程中,钻杆容易产生扭振,在钻杆支架上安装动力减振器,可以有效抑制钻杆的扭振。动力减振器安装在BTA深孔钻床上的位置如图1[3]。

图1 动力减振器在钻床上安装位置示意图
根据深孔钻削加工的特点,可将深孔钻削系统视为单自由度系统,因此附加动力减振器后的减振系统,可简化为图2所示情形[4-5]。
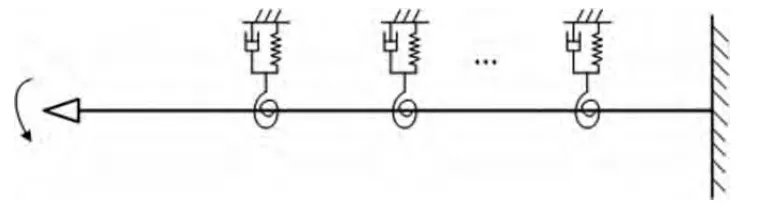
图2 深孔钻杆扭振模型
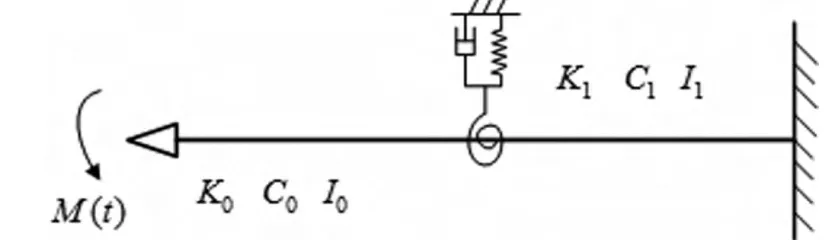
图3 减振系统力学模型
为了方便研究,这里选择附加一个动力减振器的模型进行分析[6],如图3所示。……
登录APP查看全文