缩短复杂钛合金高温合金精铸机匣模具制造周期
2014-07-21张会王培伟
中国新技术新产品 2014年8期
关键词:效率
张会 王培伟
摘 要:中介机匣型蜡模结构复杂,加工繁琐。在以往的加工中加工周期普遍较长。本文通过对模具结构的细致分析,并结合以前此类模具的加工特点,在工艺和生产上进行了全方位的创新,实践证明了这种技术创新在模具加工中对缩短加工周期和提高加工精度起到很大的促进作用。对于拓宽加工和生产的思路具有重要的实际意义。
关键词:组合加工;活块;机匣蜡模;效率
中图分类号:TG14 文献标识码:A
概述
机匣类蜡模是我厂迄今为止复杂程度最高的一种蜡模,随着机匣零件的复杂化,其相应蜡模的复杂度必将会越来越高,该类模具普遍特点是:整体结构复杂;活块多;加工精度高;加工周期长。为了改善这种状况,从工艺和生产两方面入手,通过创新来找到一种即可缩短制造周期,又可以提高模具整体质量的加工路线。
1 模具结构分析
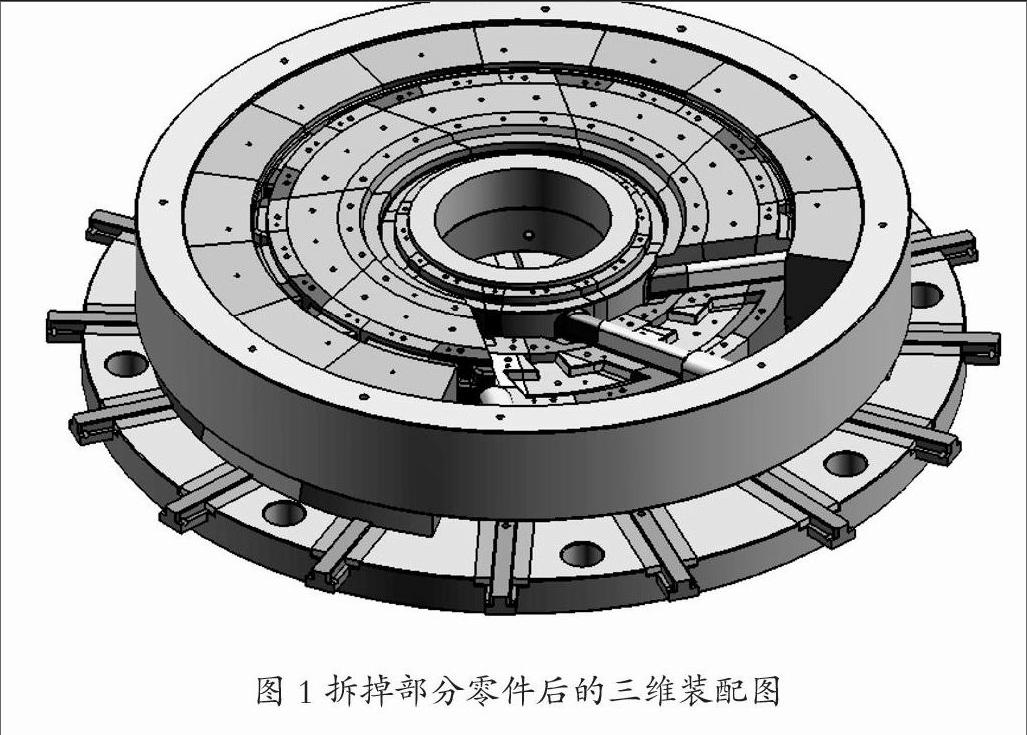
通过三维装配图,可以看出模具结构复杂,成型部分分为内、中、外三层,中间一层又分为中上外、中上中、中上内、中下外、中下中、中下内共计6层,加上内、外环成型零件共分为8层,每一层均有16-24个不规则形状的活块组成,活块共计128件,成型芯子共计24件,上下模各一件,其余锁紧、定位机构的主要零件共计27件,经过统计,除去所有的辅助小零件,单是主要件就有181件。要求各活块拼合后形成的型腔精度达到±0.05mm,加工难度极大。
2 工艺路线的合理安排
分析以前类似模具的加工特点,首先从工艺路线上进行重新安排,重点体现在以下四个方面:
登录APP查看全文
