薄壁类汽车离合器壳消失模铸造变形缺陷的控制
2014-07-11刘永其郑国威周杰敏晁伟兵
铸造设备与工艺 2014年5期
刘永其,郑国威,周杰敏,晁伟兵
(金华万里扬机械制造有限公司,浙江金华 321000)
薄壁类离合器壳646L 为我公司批量生产的产品如图1 所示,其中平均壁厚在6 mm 左右,重量为18 kg,大圆直径在450 mm 左右,从开始试产到大批量生产,主要的质量问题是变形。根据公司设备和产品的实际情况,总结出了一套适合生产该类薄壁离合器壳的工艺方法,其中笔者认为影响此类产品变形的最关键工序是在埋箱造型工序,下面简单阐述以供各同行参考交流
1 铸件结构设计优化
薄壁类离合器壳铸件塑料模片在成型、刷涂料、搬运、填充、振实、抽真空过程中,容易变形,因此要求铸件结构应尽可能紧凑、刚度好。在进行铸件结构设计的时候,除考虑传统铸造结构要求外,最重要一点就是重点考虑消失模铸造工艺易变形的特殊性,在不影响性能的前提下,适当增加涂料厚度、增加造型埋箱过程中受力部位壁厚、工艺补贴及设计反变形量,有利于防止因变形而影响铸件尺寸。同时铸件结构设计还应考虑成型发泡的泡塑珠粒可填料性及造型振实过程的干砂可填充性,防止因进料不足影响强度以及因填砂不均匀而造成变形。图2 所示为设置加强筋和加大受力部位壁厚以增加模片刚度的示例。
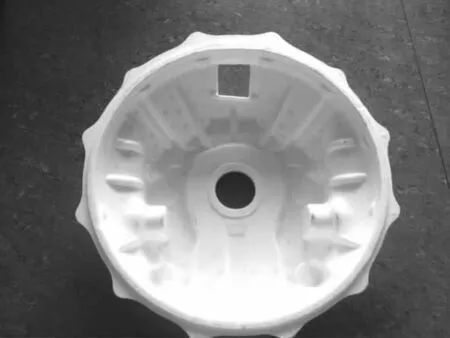
图1 薄壁类离合器壳646L
图3 为设置工艺补贴的示例,其中模片直径AB 方向因在造型过程中A 处有一个窗口,此处受力小,直径CD 方向受力大,经实践证明,往往铸件在直径AB 方向比直径CD 方向小2 mm ~4 mm,导致在机加工车止口面时直径AB 方向车不出而报废,因此在直径AB 方向附近的外圆壁厚可适当加大2 mm ~4 mm,以减少因止口车不出而报废。……
登录APP查看全文
