混合器壳体充液成形研究
2014-07-05何立萍李又春
机械制造 2014年5期
□ 何立萍 □ 李又春 □ 陈 伟
中国南方航空工业(集团)有限公司 工程技术部 湖南株洲 412002
充液成形技术在国外早已成熟应用,尤其适合于薄壁锥形件、大圆角筒形件的拉伸成形。为了适应航空发动机研制技术的需要,以火焰筒混合器壳体新材料应用为契机,开展了在普通液压机上进行稳定、快速充液成形技术的应用研究。
1 零件结构简要介绍
混合器壳体示意图如图1所示,沿周边有多处冲孔、局部成形结构。该零件为薄壁拉伸成形件,料厚0.8mm,形状为鼓形,中间大两头小,只能采用拉伸成形后收口或胀形的工艺。本文主要研究该零件充液拉伸成形工艺。
2 混合器壳体充液成形现状
混合器壳体拉伸毛坯如图2所示。毛坯为大小圆角连接的复杂型面结构,板厚仅为0.8mm。如采用硬模一次拉伸成形,则型面容易出现起皱;如加大压边力,则可能产生破裂。因此适宜采用充液成形工艺进行拉伸成形,成形设备为三动液压成形机,零件采用充液拉伸一次成形。图3为混合器壳体成形模具示意图。

▲图1 混合器壳体示意图
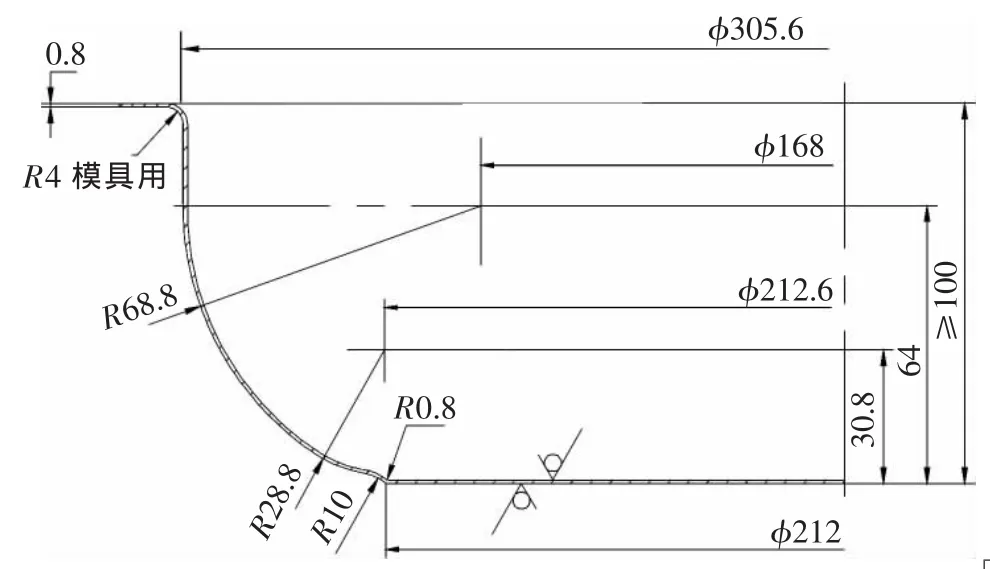
▲图2 充液成形毛坯示意图
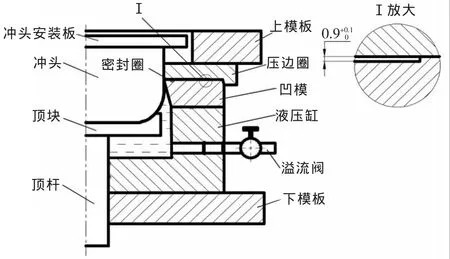
▲图3 混合器壳体充液拉伸模示意图
生产中发现该成形模具存在如下问题。
(1)液压室压力通过溢流阀手动调节,因旋轴开启位置不明确,不能快速、准确地调节所需液压室压力,在液压室压力调节过程中每批要报废1~2件;
(2)模具密封圈置于毛坯下表面靠凹模口部,密封圈外侧毛坯不能得到液体强制润滑,且毛坯材料易向密封圈一侧突出,不利于材料流动及表面质量提高,密封圈也容易被损坏。……
登录APP查看全文
