基于响应面法的高强度钢板热冲压成形圆角破裂的工艺参数优化
2014-04-13王梦寒王彦丽杨海
中南大学学报(自然科学版) 2014年12期
关键词:优化
王梦寒,王彦丽,杨海
(重庆大学 材料科学与工程学院,重庆,400030)
高强度钢板热冲压成形过程繁琐,零件形状复杂,尤其是带有圆角的零件,稍有不慎将会造成圆角的破裂,影响使用安全性能。图1 所示为某车型汽车加强件热冲压过程中的圆角发生破裂的典型案例,零件圆角处于温度骤变及传力区,致使塑性降低,发生β 破裂。在高强度钢板热成形材料损伤方面,Skår 等[1]利用无损检测技术研究分析了U 形件热冲压成形过程中的磨损和破裂问题;Drillet 等[2]观察分析了热冲压成形件破裂过程中的微观组织变化;张志强[3]利用数值模拟技术分析了B 柱热冲压成形过程中板料厚度的变化规律。以上研究只是单纯的分析热冲压成形中钢板产生破裂的原因和工艺参数的影响规律。而通过优化相关工艺参数来避免热冲压成形件产生破裂的研究比较少。针对图1 所示的汽车加强件热冲压成形的破裂现象,论文利用Dynaform 模拟软件对其进行模拟,分析圆角发生破裂的原因,采用响应曲面法研究影响高强钢板成形质量的主要因素,以期获悉避免圆角破裂的最佳热冲压工艺参数条件组合。
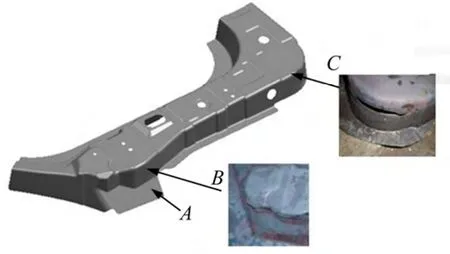
图1 某车型汽车加强件零件图Fig.1 A model auto reinforcement detail drawing
1 基于响应面法高强度钢板厚度减薄率目标函数的构建
高强度钢板热冲压成形中板料破裂可以通过板厚的减薄率直接形象的表现出来,只要减薄率控制在允许的范围之内就不会出现破裂问题。图1 中的热冲压件形状复杂,存在B 和C 2 个不对称圆角,需要利用线性加权法得到高强度钢板圆角厚度减薄率的总目标函数。……
登录APP查看全文