提高HFW钢管合格率的有效措施
2014-01-23左兰兰李建刚
焊管 2014年6期
左兰兰,孙 鹏,李建刚
(中石化石油工程机械有限公司沙市钢管厂,湖北 荆州 434001)
0 前 言
根据高频焊管生产线的工艺布局及实际生产情况,采用单纯的正火热处理工艺,在每次停车至再次开车热处理温度稳定前,约有5根钢管为热处理不稳定段,按标准要求,这个区间的钢管都要做降级处理。为减少停车造成的损失,一般会尽量将停车位置选在对头焊位置,对头焊缝必须切除。这样一来,每次停车后,除去对头管必须降废外,另外有近4根钢管因热处理不完全要做降级处理。根据经验,热处理不完全的钢管主要体现在冲击韧性差(尤其是低温条件下),达不到标准及技术规格书的要求[1-10]。为减少停车造成的降级管数量,可以尝试每次开机时对其进行补充加热,以期改善焊缝性能,提高因热处理不完全造成的损失。笔者着重对补充加热过的钢管焊缝进行了试验分析,以判断此种方案的可行性,为提高产品的合格率做好基础准备。
1 试验材料及方法
1.1 试验材料
本试验使用的原材料为国内某钢厂生产的L415M热轧管线钢,其化学成分见表1。
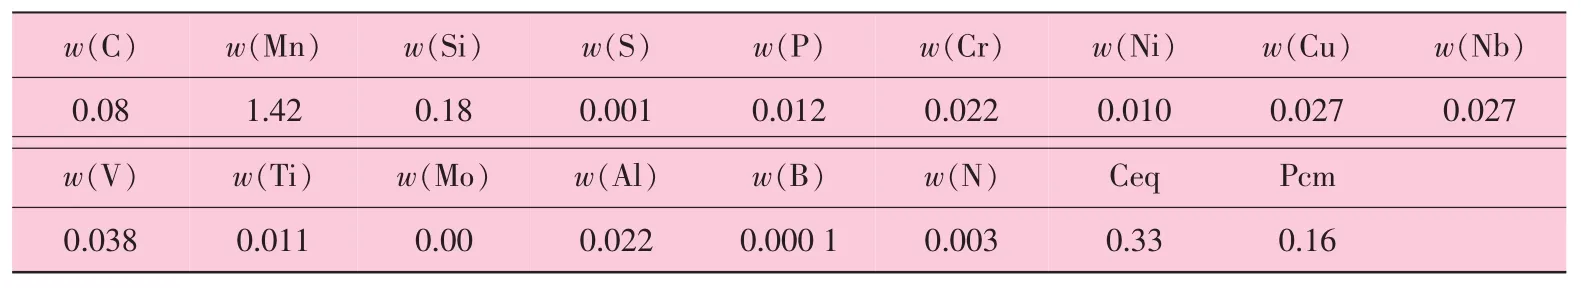
表1 L415M管线钢的化学成分 %
1.2 试验设备
用CHT4106万能试验机对试样进行拉伸试验,用NI750F型冲击试验机对所有试样进行夏比冲击试验,用HS600超声波数字探伤仪对试样进行检测,用YAW200-YB型压扁试验机对焊缝试样进行压扁试验,用4XC型光学显微镜观察试样显微组织。所有试样的取样、制备和评定均按照GB/T 9711—2011及其引用标准执行[11]。
1.3 试验方法
本生产线的热处理配置为淬火+回火(调制)模式,工艺布局及取样钢管如图1所示。……
登录APP查看全文