普通卧式铣床钻径向小直径孔
2013-09-29杨建贺钟建武杨立青张会茸
制造技术与机床 2013年3期
杨建贺 钟建武 杨立青 苏 兵 张会茸
(①江南工业集团有限公司,湖南湘潭411207;②总参陆航株州军代室,湖南湘潭411207;③湖南云箭科技有限公司,湖南长沙400100)
1 加工零件基本介绍
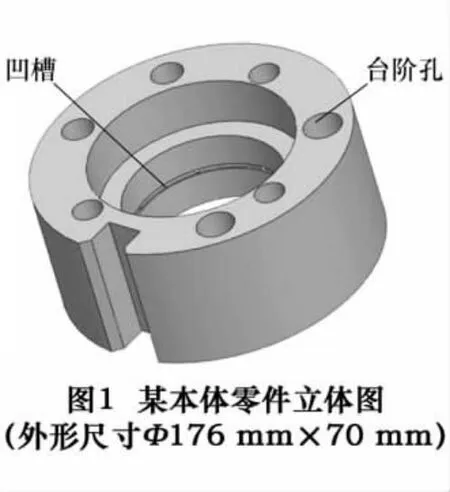
某本体零件,基本尺寸φ×L(见图1),材料为超硬铝合金。零件的结构特征是:零件中心孔内有7个直径不等的径向小孔,呈放射状多个角度分布在内圆柱面凹槽上。位置度要求与端面上的台阶孔贯通,孔直径5×φ2 mm和2×φ3 mm,孔最深35 mm,见图2。中央孔直径有效工作空间为D=φ85 mm圆柱面,一般机床刀具无法进入加工区域,而且钻孔直径小,属特殊孔的切削加工,通用加工方法和机床根本不能钻削诸孔,必须采用专用工艺装置解决问题。
2 加工工艺设计
针对小直径孔(φ3 mm以下)加工的困难,工艺设计时,我们总体综合考虑了机床、刀具、夹具各影响因素,决定利用现有普通卧式铣床加工,需设计一套专用钻孔动力头,在有限的中部内孔空间内,加工7个微小直径通孔,且与其他零件不发生干涉。
工艺设计考虑如下:
加工零件内孔凹槽中7个小孔,有一些解决办法。方案一,采用电火花加工,制做特殊的工具电极逐孔加工,但加工效率低,操作也不方便;方案二,根据其精度和各孔的位置角度要求,采用普通卧式铣床加工诸孔,但需专门设计一套钻孔动力转换转向装置,其加工效率高,成本低,操作简单;方案三,请专业的国外公司设计制作精密微型钻孔动力头,费用高(约数十万元),周期长。通过比较分析,我们决定采用第二种方案,利用工厂现有普通设备条件,制作钻孔动力头,解决产品的径向小直径孔的加工问题。……
登录APP查看全文
