菌形叶根数控加工程序的开发及试验研究
2013-08-13崔喜亮廖冬梅
机械工程师 2013年3期
崔喜亮,廖冬梅
(哈尔滨汽轮机厂有限责任公司,哈尔滨 150046)
1 引言
菌型叶根采用了叶根包围轮缘的形式,叶根和轮缘的载荷分配比较合理。但是,此种叶片在装配时要求两个台阶工作面与叶轮同时紧密贴合,以保证其受力均匀,即要求两个台阶工作面位置公差为零,因此给加工带来极大的困难。借鉴以往加工经验,单纯依靠圆盘铣加工叶根圆弧,无法满足生产需要,因此迫切需要寻找一种新的方法来加工叶根圆弧,解决生产中的瓶颈。
2 圆盘铣加工存在的问题
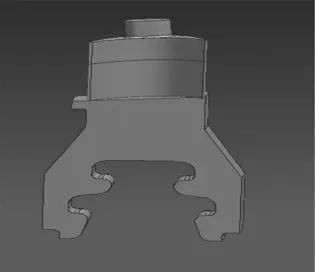
图1
联合循环机组为引进美国GE 公司机组,其高中压缸动叶片为菌形叶根,并为圆弧面,具体结构如图1所示。
此种叶根形式叶片如采用型线铣刀通过普通数控插补加工叶根圆弧曲面会产生干涉现象,如在圆盘铣床加工存在以下问题:
(1)菌型叶根圆弧R 受限制。由于现有的圆盘铣床,其最大可加工圆弧半径为600mm 左右,因此其只能加工中小叶片,而对圆弧半径比较大一点的叶片菌型叶根的加工存在很大的困难。
(2)菌型叶根加工校模对刀过程中,要求通过微调主轴头相对工件的位置,保证对刀尺寸,而圆盘铣床需要设计专用可调夹具实现此种功能。
(3)随着叶片结构的不断调整,菌型叶根叶片数量越来越多,如果这些叶片的叶根加工只能通过圆盘铣床设备实现,加工效率低下问题将直接制约菌型叶根加工的能力。
3 解决方案
通过分析研究及对目前国内外此种叶根形式叶片加工情况的了解,考虑在三轴数控机床增加回转台旋转模拟跟踪,用型线铣刀数控插补加工叶根圆弧曲面的方法攻克这一技术难关。……
登录APP查看全文
