车工中级工典型零件笔试实操过程卡编写加工的研究
2013-08-13杜世法
杜世法
(渤海船舶职业学院,辽宁 葫芦岛 125000)
1 引言
目前,有些技能鉴定机构采用笔试实操加工的方法对车工中级工进行实操考核,考生需要掌握识图、加工工艺、选择刀具、检具、量具、公差配合、检测方法等能力,尤其是编写工艺卡的过程。
本文针对车工中级工笔试(如图1所示),介绍了在CA6140 车床加工过程中编写操作过程卡的经验。
2 工序的确定
首先根据图1,分析得到以下工序要求:
(1)平端面、打中心孔;
(2)粗车φ42×80 至φ42.2~φ42.3×79;
(3)切槽:10×φ33;
(4)倒角2~4×45°;
(5)车T 型螺纹;
(6)钻φ20 孔深84;
(7)车莫氏3 号锥孔;
(8)调头夹T 型螺纹(为防止出现夹痕,应加铜皮);
(9)平端面至144-80=64±0.4;
(10)钻孔φ24 深38;钻孔φ15 钻通;
(12)切刀车5×φ36×50+0.100 ;
(15)内孔刀粗、精车φ28.6~φ28.7×22
(16)内孔切槽刀切槽4×4;
(17)用60°尖刀倒角1.5×45°;
(18)车螺纹M30×1.5。
3 选择刀具
根据实际情况和现有刀具,选择车刀、切槽刀、成型螺纹刀。

图1
4 编写操作过程卡(如表1所示)
表1 中的“①”处填写内容为:
(1)平端面、打中心孔,转速800r/min,进给量0.15mm/r。
(3)粗车φ42×80 至φ42.2~φ42.3×79,第一刀:外圆对刀后,中托板刻度盘进6个大格直径去6,转速500r/min,进给量0.3mm/r;第二刀:中托板刻度盘进5个大格,直径去6,转速500r/min,进给量0.3mm/r;第三刀:根据测量尺寸进刀至φ42.2~φ42.3×79,转速500r/min,进给量0.3mm/r。
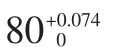
(5)用60°尖刀倒角2-4×45°。
(6)车T 型螺纹用成型螺纹刀,转速110~280r/min(根据熟练程度自定),第一刀:外圆对刀后进15 小格;第二刀:外圆对刀后进10 小格;第三刀:外圆对刀后进10小格;第四刀:外圆对刀后进8 小格;第五刀:外圆对刀后进5 小格;第六刀:外圆对刀后进5 小格;第七刀:外圆对刀后进5 小格;第八刀:外圆对刀后进5 小格;第九刀:外圆对刀后进5(据测量结果确定)小格。

表1 笔试实操操作过程卡
(8)钻φ20 孔深84,转速280r/min 手动进给。……
