薄壁铝合金非型材长管件纵向对接的焊接方法
2013-08-06翟立飒
电焊机 2013年10期
翟立飒
(北京赛德高科铁道电气科技有限责任公司,北京 100081)
0 前言
目前在铁路干线动车组、交流大功率电力机车等机车上,板厚2.5 mm的铝合金5083材料的焊接、接头为对接接头的铝合金非型材长管件纵向对接的焊接,在不使用焊接机器人的情况下均采用单面焊单面成形,该方法接头质量不高,容易引起未焊透、气孔、未熔合、夹杂、下塌及背面成形不良等焊接缺陷,不但焊接接头容易出现失效,并且容易引起整个焊接结构件失效,不易保证产品整体强度,对行车安全造成不良影响。在此,提供了一种工艺方法,可以满足此类产品提高产品质量、保证行车安全的要求,同时节约设备成本,比如避免投入焊接机器人等高端焊接设备。
1 产品材料及结构[1-5]
待焊产品为薄壁铝合金非型材长管件,材料采用板厚2.5 mm的5083铝合金,产品结构尺寸约2500 mm×150 mm×45 mm,产品结构如图1所示。
2 工艺内容
2.1 坡口准备
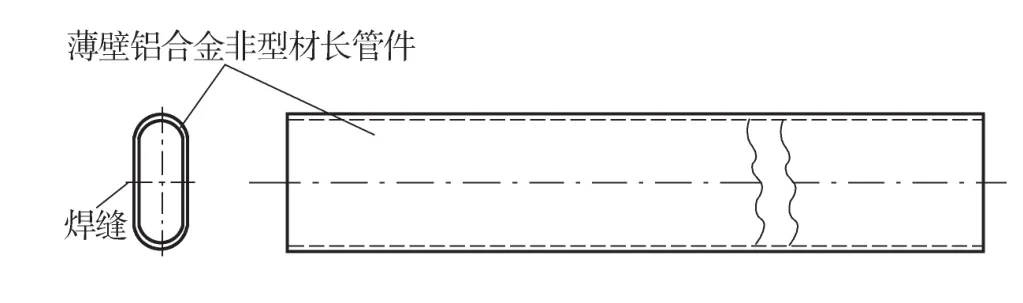
图1 产品结构
在零件的待焊部位开坡口,坡口型式为单边倒角15°,钝边1.5 mm,坡口型式如图2所示。
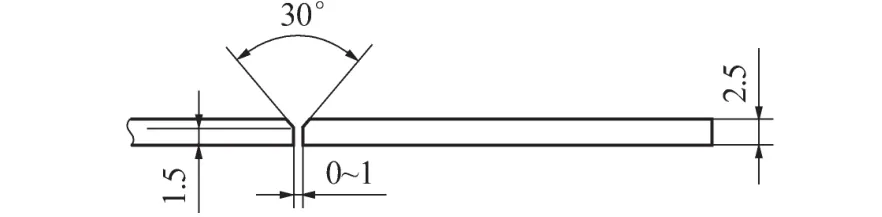
图2 产品坡口型式
2.2 清理工艺
2.2.1 机械清理
采用不锈钢丝刷将待焊部位两侧25 mm内的氧化物及其他杂质清理干净,直至露出金属光泽。
2.2.2 化学清洗
分别配制50℃~60℃含8%~10%NaOH(火碱)溶液和HNO3(硝酸)40%~50%的溶液;将待焊接零件浸入NaOH(火碱)中浸泡6~8 min,每批浸洗前,首先用PH试纸检测 NaOH(火碱),其PH值应为13~14,PH值不足规定时,可随时加入适量的NaOH,使PH值达到规定值;从碱溶液中取出零件后,用冷水冲洗。清除工件表面上的NaOH(火碱)残留物,将清洗后的零件放入硝酸溶液中浸泡,时间为30~60 s,但不得超过1 min。……
登录APP查看全文