加药罐车管路改造的焊接工艺
2013-07-10中原油田分公司采油一厂河南濮阳457171张志峰
金属加工(热加工) 2013年16期
关键词:焊缝
中原油田分公司采油一厂 (河南濮阳 457171) 张志峰
1. 概述
在加药罐车的焊接工艺流程中,加药装置主要是由溶液箱、管路、阀门及泵等组成,如图1所示。由于药液的腐蚀性,使管线常常发生穿孔、堵塞及腐蚀等缺陷;原管线采用的是φ30mm×4mm的20钢管,工作压力为≥1.5MPa,焊接位置多为对接水平固定焊。为了提高工作效率和防止管线堵塞,我们对加药罐车的管线流程改为φ60mm×6mm的20钢管。由于用焊条电弧焊打底容易造成管线内壁焊渣清理不干净,造成管线与泵头活塞堵塞,因此在管道焊接中,我们用氩弧焊打底免去了根部焊道清渣、清飞溅的工序,并且使管路系统的清扫工作减轻。
由于焊接位置比较狭小,所以打底焊采用内填充焊丝操作法,从而保证根部焊道的焊接质量。另外,焊接工艺还包括了φ60mm×6mm的20钢管对接水平固定焊条电弧焊盖面。我们通过对原加药罐车流程的焊接工艺特点进行分析,制定出切实可行的焊接参数,即根据焊接管材直径、壁厚选择焊接材料(E4303焊条,φ3.2mm),加药罐车的管路改造选用了氩-电联焊的焊接工艺。
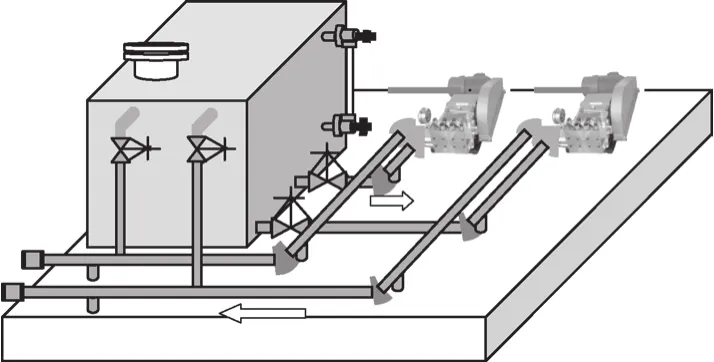
图1 加药罐车管路流程
2. 准备工作
(1)焊接管线选用 规格为φ60 mm×6mm钢管,坡口加工现场采用氧乙炔焰切割成单边30°V形坡口。
(2)焊前坡口清理 由于氩弧焊在焊接过程中无强脱氧作用,如果坡口不干净,在电弧作用下产生的有害气体就不易从保护层内逸出,在焊缝中易生产气孔等缺陷,所以应将坡口内外壁20mm范围内及所用焊丝上的污物清理干净,除去油、漆、垢、锈等。……
登录APP查看全文