TA2 钛/Q345R 钢钎焊用钎料研究
2012-12-23孙晓亮
钛工业进展 2012年6期
马 光,黄 亮,2,孙晓亮
(1. 西北有色金属研究院,陕西 西安 710016)
(2. 东北大学材料与冶金学院,辽宁 沈阳 110004)
1 前 言
钛及钛合金具有高的比强度,优异的抗腐蚀性以及良好的加工性,广泛应用于航空航天、医疗、冶金等领域,被誉为当代新崛起的第三金属[1-3]。但价格昂贵已成为限制钛及钛合金应用推广的首要问题。钛及钛合金与不锈钢的复合材料同时具有钛与钢的特性,又能充分发挥这两种材料在性能上与经济上的优势[4-5],在航空航天、国防及化学工业等领域有着广阔的应用前景。但钛钢复合结构材料的使用首先需要解决钛与钢的焊接问题。因此,研究钛及钛合金与钢的连接技术有着重要的实际意义和较高经济效益[6-7]。
2 实 验
实验用母材为TA2 工业纯钛和Q345R 钢,板厚都为3 mm。均由西安优耐特压力容器制造有限公司提供。供实验用的基体金属切割成合适尺寸后均需做焊前清洁准备,钢经机械清除表面氧化物、砂纸打磨后用无水乙醇擦净;钛经汽油去油、酸洗后亦用无水乙醇擦净。
选择合适的钎料是实现钛-钢钎焊的必要条件。由于钛、钢二者物化性能差异很大,给二者钎焊造成较大的困难。原则上,选用的钎料其流动温度不应超过工业纯铁晶粒急剧长大和氧化的温度(1 000~1 050 ℃),并分别与钛和钢有一定的溶解度,同时应尽可能避免与钛和钢形成脆性相或过分反应。根据笔者前期积累的研究成果,筛选了以下几种钎料供实验研究。
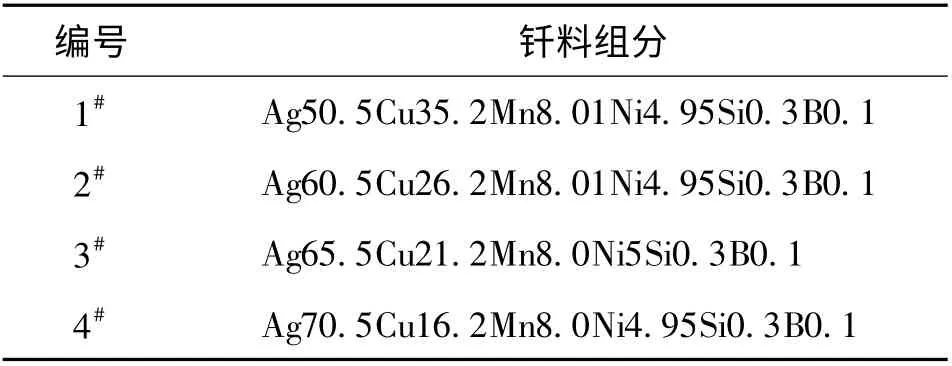
表1 实验用4 种钎料的组分Table 1 Composition of brazing materials for experiments
采用厚度δ=3 mm 的Q345R 钢和TA2 钛进行搭接钨极氩弧钎焊,保护气体为99.99%的氩气。……
登录APP查看全文