加热炉盘管焊缝未焊透缺陷的控制
2012-12-08白连庆
中国设备工程 2012年8期
关键词:焊缝
白连庆
(古云采油三厂维修大队,山东 莘县 252435)
加热炉是油田专用设备,其内置的油盘管一般用规格为φ89mm×6mm和φ60mm×6mm的无缝焊接管与相配套的弯头组焊而成。
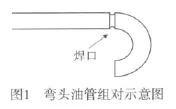
在施工中,先对火焰切割过的坡口用角向磨光机打磨坡口面,钝边厚度偏差控制在0.5mm左右。再将单根油管和单个弯头利用手工钨极氩弧焊点焊,组对出一道焊口,形成单根带弯头的油管,如图1所示。
焊接前,将全部油管与弯头点焊好后,放在离地1.2m高的支架上,以方便焊接时转动焊口。并由一名考试合格的焊工进行钨极氩弧焊封底,后由多名持证焊工进行手工电弧焊盖面。待焊缝全部焊完后,先进行外观检查,合格后再经X射线探伤,但在检查中X光片一次合格率不高,只能达到60%左右。在光片上显示的缺陷有相当一部分为根部未焊透。这对焊接成本有较大影响。由于拍片不合格需要返修或割掉重焊,浪费人力、物力。针对上述问题进行分析研究,找到原因并制定了相应的对策。
一、未焊透缺陷产生原因
1.弯头与油管壁厚不等引起的错口。生产中所需180°弯头均是外购,由于弯头到货不及时或规格不全,经常改用与油管外径相同的厚壁弯头代替。另外还有的弯头与油管的壁厚不等,并且整圈焊口都是内错口,在采用钨极氩弧焊封底时,必然会导致单侧未焊透现象。
2.组对间隙不一致。这样的炉口在焊接过程中因加热的作用,间隙小的部分会缩小,甚至为零,钝边厚的地方就根本焊不透。
二、未焊透缺陷控制方法
1.针对上述原因每根油管组对前,对火焰切割过的坡口用角向磨光机仔细打磨坡口面,使钝边厚度一致,偏差控制在0.5mm左右,认真校验焊口平整度。……
登录APP查看全文