用六辊可逆冷轧机轧制不锈钢的生产实践
2012-11-18亓萌
中国重型装备 2012年1期
亓 萌
(山东泰山钢铁集团冷轧薄板厂,山东 271100)
泰钢冷轧厂现有两台1 700 mm 单机可逆冷轧机,其中一台1 700 mm 轧机具有轧制不锈钢的设备、工艺基础。为适应市场变化,提高生产效益,我们进行了高附加值产品——不锈钢的轧制工艺研究。
1 轧制工艺
1.1 设备参数
在1 700 mm 轧机在左右卷取机上设置了垫纸机,在开卷机上设置了收纸机,最大轧制压力23 000 kN,轧制速度500 m/min,最大卷取张力350 kN,工作辊弯辊力660 kN,工作辊辊径∅440 mm。
1.2 不锈钢变形特点
不锈钢的第一个特点是变形抗力大,一般比普碳钢高一倍,在冷轧过程中加工硬化速率较快;第二个特点是不锈钢的导热性较差,因此在轧制过程中要尽量实现一个轧程轧制,不经过中间退火,同时要求轧机具有较强的冷却、润滑能力。
1.3 轧制工艺制定
由于不锈钢硬度较高,轧制时有一定的黏性,加工硬化较为明显,在轧制工艺选择上应注意轧机具有较强的刚性,选择直径小的工作辊、良好的冷却润滑系统、完善的厚度控制系统、板型调整系统及稳定的电气控制系统。根据1 700 mm 轧机的设备、工艺配置情况,制定轧制工艺如下:
选择Cr3 轧辊,采用大压下量、大张力进行轧制,总变形量控制在40%~60%之间,终轧变形量小于8%。轧制板型方面杜绝中间浪、边浪缺陷。板面质量方面重点控制软点、硌印、划伤、擦伤缺陷。厚度公差方面控制同板差厚度小于20 μm。采用乳化液为工艺润滑介质,具体参数如表1 所示。
道次变形量如表2 所示。
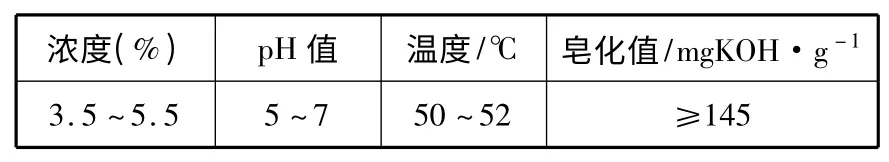
表1 乳化液参数Table 1 Emulsion parameters
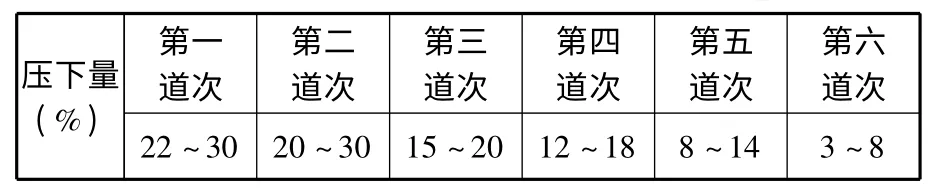
表2 各道次变形量Table 2 Deformation amount of every pass
2 轧制实践
采用上述轧制工艺对300 系列不锈钢进行了轧制。……
登录APP查看全文