钛合金法兰盘加工技术探究
2012-11-16张成武姜全营
中国新技术新产品 2012年4期
张成武 姜全营
(沈阳黎明航空发动机(集团)有限责任公司,辽宁 沈阳 110043)
1 概况
法兰件是发动机上的重要部件,材料为DMD0776,属于钛合金系列;零件尺寸公差严,圆周方向上共96个孔,其中有24个孔公差为Ф6.35+0.015,且孔相对于基准A,B,C的位置度为0.1mm;零件加工过程变形较大,机械加工过程中零件受温度影响严重,喷丸前后,零件状态也有较大的差异,是整个新件研制过程中的一道难关。
2 材料特性分析
钛合金在DMD0776规范中规定为TA6,属于α型合金,组织稳定,但不能进行热处理强化,室温强度不高。不含β稳定元素,抗拉强度为736~981Mpa,塑性较好。
3 法兰件工艺路线
经工艺评审工艺路线安排如下:毛料-修基准-半精车后端-半精车前端型面-腐蚀检查-标印-加工内圈孔及花边-去毛刺-精车前端-去毛刺-精车后端-加工外圈孔及槽-去毛刺-加工后端面槽-去毛刺-荧光检查-清洗-修整表面-喷丸-去污染-最终检验
4 关键尺寸及加工难点(见图1)
①Ф6.35+0.015孔及孔位置度0.1mm;②平面度 0.03mm;③15.9±0.075mm;④11±0.1,9.7±0.1mm。
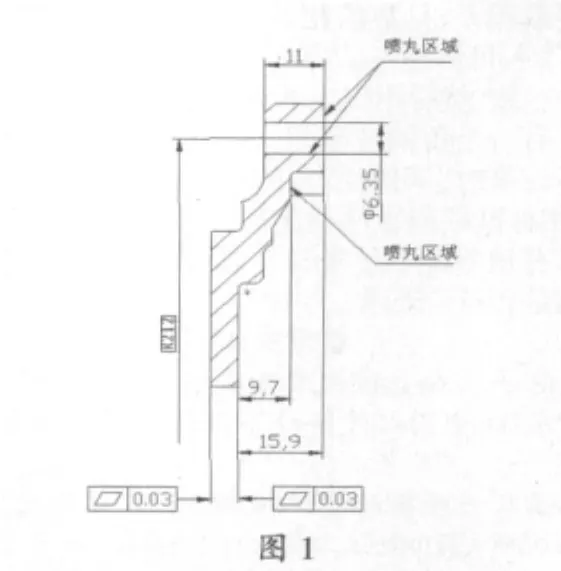
5 车加工工艺分析
5.1 粗车及半精车工艺:来料状态为钛合金锻件稳定处理后的零件表面作为修基准工序的基准,且使用数控卧车进行加工,因此使用了小余量修基准,保证技术条件即平面度和光整加工的加工方法,这种办法既保证了零件的平面度,又保证了零件的表面粗糙度。
5.2 精车工艺:不仅沿用了半精车时的光整加工,而且通过实验跟踪零件变形的趋势,找到了零件由于材料软,加工中受刀具作用产生塑性变形,尺寸不能满足图纸要求的规律,并在程序中进行控制,保证图纸尺寸要求,程序控制见图2,在程序中增加两条斜线,保证尺寸5±0.1mm等厚。……
登录APP查看全文
