S960QL钢窄间隙熔化极气体保护焊
2012-11-14易耀勇郑世达易江龙张宇鹏
易耀勇,郑世达,易江龙,张宇鹏
(广东省工业技术研究院 焊接技术研究所,广东 广州 510650)
S960QL钢窄间隙熔化极气体保护焊
易耀勇,郑世达,易江龙,张宇鹏
(广东省工业技术研究院 焊接技术研究所,广东 广州 510650)
用新研发的自动焊接系统成功进行了S960QL钢材的窄间隙熔化极气体保护焊,结果证明其接头的机械性能可满足欧盟标准要求。焊接接头先焊部分的机械性能优于后焊部分;此外,同一接头的不同部位具有不同的韧性,其原因是接头的不同部位具有不同的化学成分,以及多道焊的热循环对接头显微组织有影响。
高强钢;S960QL;窄间隙焊;气体保护焊
0 前言
提高材料强度有利于降低产品的制造和运行成本并提高其功效,应优先采用高强细晶结构钢[1]。焊接该类材料的关键是使其焊缝和热影响区的机械性能满足要求,同时要防止产生冷裂纹[2-3]。
窄间隙焊坡口较小,节约填充材料和焊接时间;同时,通过多层焊技术,接头能获得良好的冶金和机械性能。窄间隙焊接头残余内应力小,有利于防止产生冷裂纹。因此,通过新研发的自动焊系统对S960QL高强细晶结构钢进行焊接试验,并深入探究其窄间隙焊接头性能的特点。
1 实验材料、焊接方法和试样制备
母材为德国Dillinger Hütte公司提供的高强细晶结构钢S960QL,板厚40mm。焊材是德国Thyssen公司生产的φ 1.0mm实心UNION X 96焊丝。母材和焊丝的化学成分和机械性能如表1、表2所示。保护气体为φ(Ar)90%+φ(CO2)10%。
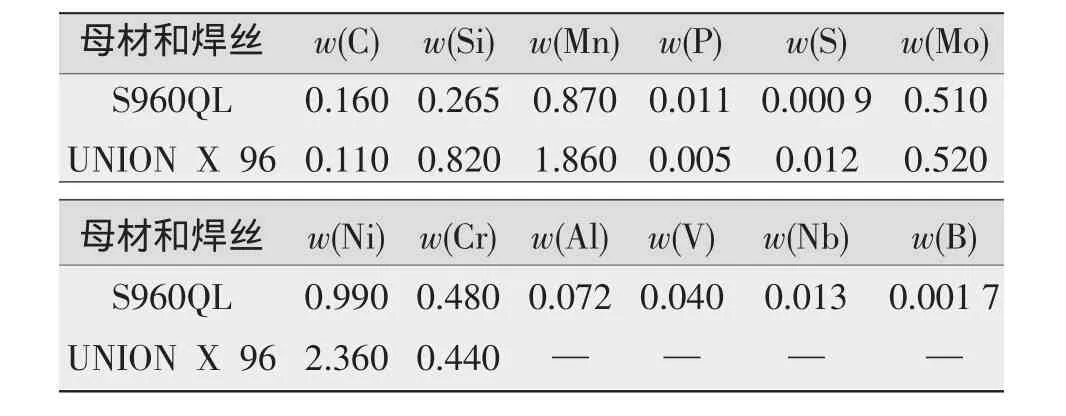
表1 母材及焊丝的化学成分Tab.1 Chemical compositions of the base metal and welding wire %
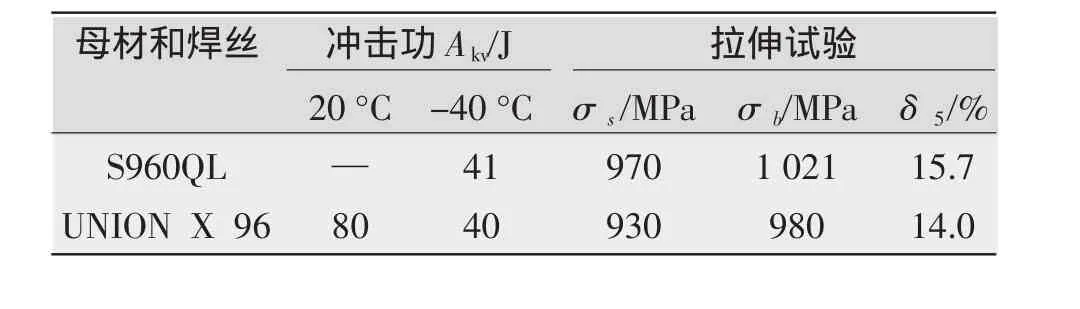
表2 母材及焊丝的机械性能Tab.2 Mechanical properties of the base metal and welding wire
采用自主研发、带电弧传感器的过程控制窄间隙熔化极气体保护焊系统完成试验[4]。……
