面像识别机外壳热流道注塑模具设计
2012-09-11周慧兰周新建
中国塑料 2012年12期
周慧兰,周新建,黄 键
(华东交通大学载运工具与装备教育部重点实验室,江西 南昌330013)
0 前言
面像识别机主要应用于单位门禁、公司考勤、银行监控系统或出入境边检系统等,由于主要应用于正式公众场合,对于产品的包装外壳观要求很高,外壳表面不能有任何浇口的痕迹,因此对外壳模具的设计要求也很高,需要应用精密注塑模技术[1]设计模具才能获得高要求制品,为此本研究采用热流道技术[2]
和倒装推出机构实现注塑模具的设计。
1 塑件工艺和注射成型分析
1.1 塑件工艺分析
面像识别机外壳的结构及外观如图1所示,材料为丙烯腈-丁二烯-苯乙烯共聚物(ABS),制品厚度(t)为2.0 mm,最大长宽高尺寸195 mm×79.5 mm×38.5 mm。由于本制品主要用于公众场合,表面要求极高,外表面不允许出现飞边和毛刺,且壁薄,多孔,故本模具采用热流道系统,以获得高品质制品。
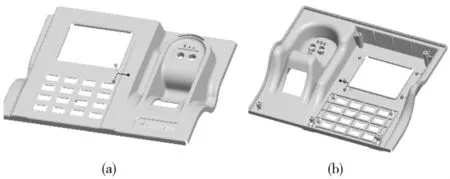
图1 面像识别机外壳Fig.1 Facerecognizing machine cover
1.2 注射成型模流分析
应用Moldflow软件对制品进行注射成型分析[3],制品采用的材料为ABS材料(牌号为GF20)。
(1)最佳浇口对比方案
方案一:采用单浇口形式,根据模流分析结果确定的单浇口位置如图2(a)所示;
方案二:采用多浇口结构,初步采用三点进浇,浇口位置通过模流分析确定的位置如图2(b)所示。

图2 最佳浇口分析Fig.2 The best gate
(2)最佳质量分析
通过成型窗口分析对比,如图3、4所示,发现采用多浇口结构的填充质量比单浇口要好。最终获得的最优工艺参数组合为:模温50℃,料温245℃,注射时间0.8 s。对应的多浇口的其他分析结果是:熔体流前温降0.4℃、最大剪应力0.1838 MPa、最大剪切速率2175 s-1,均较小且满足要求。……
登录APP查看全文
