车削加工的误差分析及其补偿
2012-07-06高旭丽
科技传播 2012年7期
高旭丽
烟台工程职业技术学院,山东烟台 264006
0 引言
在车削加工中,我们经常会存在对阶梯轴的数控车削加工的作业,如果需要进行车削加工的阶梯轴的轴径梯度相对较大或者刚度又较小,那么这个阶梯轴的加工就会出现对于阶梯轴的各段轴径加工结果的误差不同,例如对于大轴径的尺寸偏差太厉害,小轴径的误差却在公差可以允许的范围内。如果需要加工的轴径的梯度越大,或者刚度越小,那么加工的误差出现不一致的可能就会越高,正是因为需要加工的元件存在的不受控因素导致了加工误差的不受控。本文针对加工工艺和力学两个方面对加工误差的不受控的原因进行了深入剖析,并且对于这些因素给予了合理的解决方法,另外,这种解决方法对于提高阶梯轴的加工精度有着很大的推广价值。
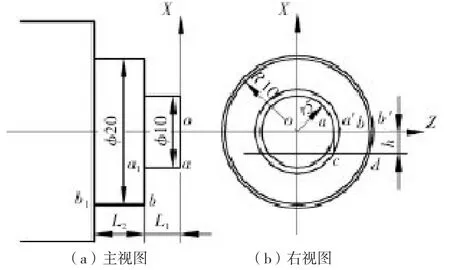
图1 阶梯轴剖面图
1 对加工误差不同的分析
1.1 刀尖高误差对于轴径不相同的误差的分析结果
1.1.1 刀尖高偏离
如图 1 所示,在刀尖低(高)于零件回转中心 Z轴距离为 h的条件下,连续进行车削图不但引起相应的加工误差,还有对于相差较大的阶梯轴将会给加工误差带来不同的误差后果。此误差的是可以通过以下的几何运算进行运算得到的。
设轴径半径为 R,轴径加工误差为 δ,刀尖偏离轴心高度为 h,如图 1(b)所示。
当 R=5 时 ,在 Δoca 中
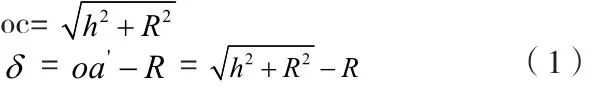
如此我们可以算出 R=10,R=15时的加工时候出现的误差和高度之间的关系。
1.1.2 分析结果
对阶梯轴的轴径的加工误差的加工计算的结果进行分析,我们就能够对刀尖高误差h对需加工的阶梯轴的尺寸精度的影响得出以下结论:
登录APP查看全文