CTC5数控车床技术改造探讨
2012-06-28薛福连
精密制造与自动化 2012年1期
薛福连
(沈阳市辽中县化工总厂 沈阳110200)
某厂20世纪80年代初引进了一批英国生产的CTC5数控车床。如今,这些数控车床的数控系统已严重老化,故障率很高,因此工厂决定对其进行技术改造。
1 车床的状态与功能
根据机床原来的状态和具备的功能,采用了德国西门子公司生产的SINUMERIK 810T数控系统代替原机床的 GE1050HLX数控系统,用SIMODRIVE 611-A 交流伺服主轴和进给驱动取代原机床中的主轴及X轴、Z轴和刀架电机。原机床中的刀架编码器为8421码的绝对位置编码器,电源为+24 V直流,考虑到其安装尺寸比较特殊,控制过程也比较简单,故予以保留。用SINUMERIK 810T中的PLC来处理刀架编码器信号,其余主轴、X轴、Z轴的测量系统均采用西门子公司生产的增量式脉冲编码器,以保证可靠性。控制结构如图1所示。
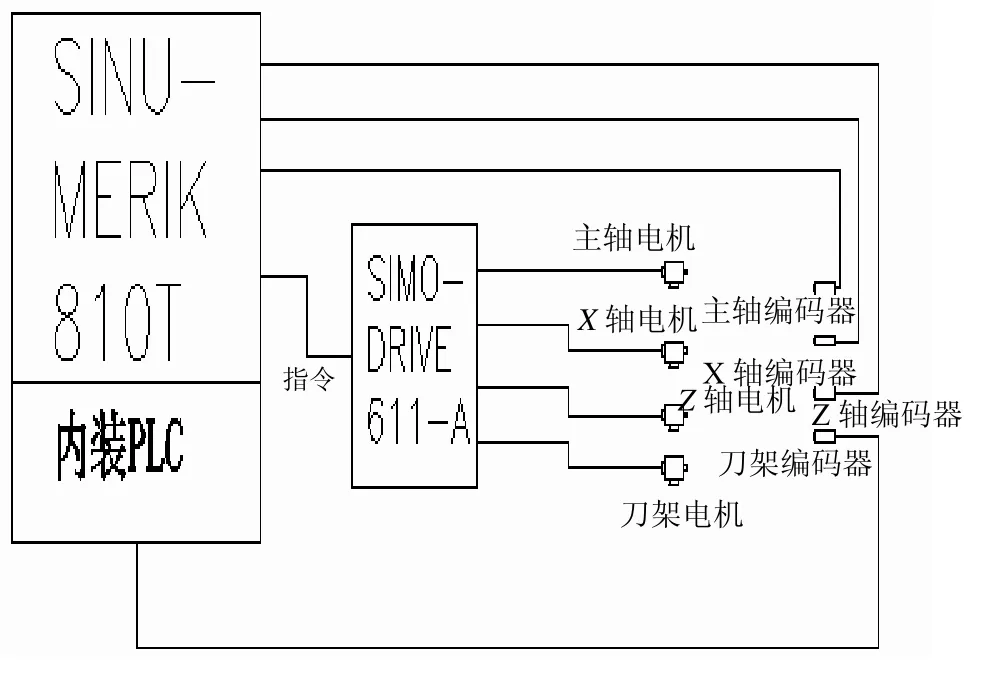
图1 CTC5 控制结构简图
2 SINUMERIK 810T数控系统的特点
SINUMERIK 810T数控系统是专门针对车床而设计的,通过调整机床参数,可以很方便地实现数控车床中诸如蓝图编程、测量系统误差、螺距误差补偿、图形模拟、主轴定向停、加工螺纹及外部通信等功能,它具有集成式的可编程序控制器(以下简称PLC),最多可以处理256个数字量输入和128个数字量输出。SIMODRIVE 611-A伺服驱动系统可以满足主轴恒功率控制和进给伺服电机恒扭矩控制,因此在数控机床和要求比较高的生产线上应用广泛。
PLC输入/输出信号是控制整台机床按正确的逻辑顺序进行运动的基础,数控系统将根据这些信号的不同状态来确定机床动作的顺序是否正确。而机床的润滑、冷却、排屑、主轴换挡等功能与其它数控相似,在此不再多述。……
登录APP查看全文