高压电力电缆皱纹铝护套的挤制
2012-03-26赖建华
电线电缆 2012年5期
赖建华
(福建南平太阳电缆股份有限公司,福建南平353000)
0 引言
高压电力电缆铝护套的生产通常有氩弧焊、压铝、挤铝等几种方式,氩弧焊及压铝不管从工艺上还是设备上都较为成熟,而挤铝特别是大截面铝护套的挤制还处于起步阶段。从设备维护及生产成本上看,氩弧焊最低,压铝最高,挤铝则介于氩弧焊及压铝之间。
目前国内高压电缆市场上要求铝护套整体挤包的越来越多,而挤铝因其维护及生产成本大大低于压铝而逐渐被业内所关注,特别是大管径挤出的稳定性与电缆表面的冷却保护成为挤铝成功与否的标志。我公司从2009年开始与合肥神马科技股份有限公司合作,由对方设计制造设备,我方提供工艺支持共同开发挤铝机。本文以YJLW03 64/110 kV 1×1 600mm2高压电力电缆为例,介绍电缆结构、设备组成、生产工艺及产品试验。
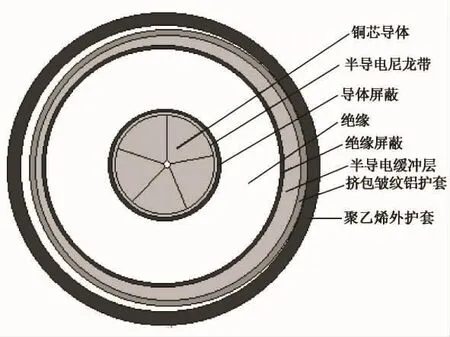
图1 YJLW03 64/110kV 1×1600mm2电缆结构
1 电缆结构
该电缆导体为5分割结构,采用挤包型铝护套(见图1)。
挤包皱纹铝护套的生产,很重要的一步是确定铝护套的波峰及波谷尺寸。该电缆结构中半导电阻水缓冲带采用双层间隙绕包,其绕包外径d2=d1+3×t1=89.7+3×2.0=95.7mm。式中,d2为半导电阻水缓冲带绕包外径;d1为电缆绝缘外径;t1为半导电阻水缓冲带厚度2.0mm。
挤包皱纹铝护套和半导电阻水缓冲带采用紧密接触设计,则挤包皱纹铝护套波谷内径d3=d2=95.7mm。
波峰外径 d4=d3+2×(h+T)=95.7+2×(5.5+2.3)=111.3mm。式中,d3为挤包皱纹铝护套波谷内径;d4为挤包皱纹铝护套波峰外径;h为轧纹深度;T为挤包皱纹铝护套厚度。
2 挤铝机的主要部件及参数
挤铝机生产线布局见图2。……
登录APP查看全文