转子部件批量生产时的数控车削定位及工装
2012-02-20周爱梅
装备制造技术 2012年2期
周爱梅
(解州特种潜水电泵制造有限公司,山西 运城 044001)
在普通车床上批量生产转子部件时(如图1所示),为了确保尺寸正确,减小误差,工人加工时一般会采取将刻度盘定好刻度,保证所要加工的尺寸,将一批零件加工一遍,然后再定一个尺寸的刻度,再将一批零件加工一遍。通常用普通车床加工一个转子部件,工人要将零件上下搬动将近10次,当零件是很重的时,大大增加了劳动强度。
为了改善加工品质,提高生产效率,减轻工人劳动强度,采用数控车床进行批量生产,这样一次装夹可以完成多个工步,上车次数缩减为4次。但在数控车床上批量生产时,对好刀以后,工件原点也就确定了下来,程序所加工出的尺寸,也就相对于机床原点保持固定不变,而顶尖孔的深浅,转子部件总长为名义尺寸,这些都会导致长度上的误差,为了保证产品品质,就存在一个轴向定位问题。
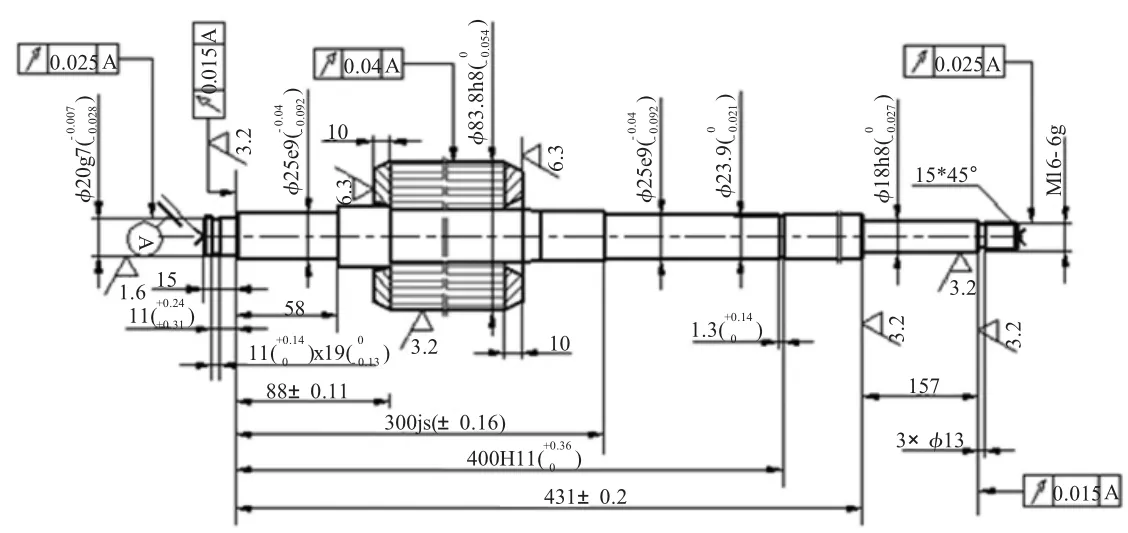
图1 转子部件图
1 使用粗基准时的定位
轴向定位可以用大的卡尺或直尺每次测量定位,但效率比较低。做如图2所示定位工装,在粗车转子部件下端及铁芯外圆时,选D端面作为轴向定位粗基准,将定位工装Ⅰ(靠近尾座一端所用定位工装,在图2中以双点画线所示:其中1为螺母,2为垫片,3为定位套,4为定位杆,5为定位板)固定在尾座上,根据转子部件长度将尾座调整好并固定,将定位杆中的定位板端面和转子部件D端面调整贴齐,并将定位杆固定。每加工一个转子部件,都用定位板定位,定位好以后,将尾座顶尖固定好,将定位板转到不妨碍加工的位置。……
登录APP查看全文