转向泵皮带轮焊接工装设计
2012-02-20侯恩光
装备制造技术 2012年2期
侯恩光
(闽西职业技术学院机械工程系,福建 龙岩 364021)
转向泵皮带轮环缝的焊接形式,原采用CO2保护焊进行焊接,但由于大批量生产,工件的原装夹定位与焊接速度影响了焊接效率。为了提高焊接效率和产品品质,对原来的焊接工装进行改进,设计制造出高效可靠的焊接工装。
1 焊接工装机械结构设计
1.1 焊接工装设计要求
(1)焊接工装夹具,必须能够在装夹工件时,实现自动定位,操作方便。
(2)工件的旋转速度,必须可控,且调节方便。
(3)焊接工装的机械结构和控制系统,应尽可能简单、可靠。
1.2 机械结构设计
根据焊接工装的设计要求,设计如图1所示的机械结构。
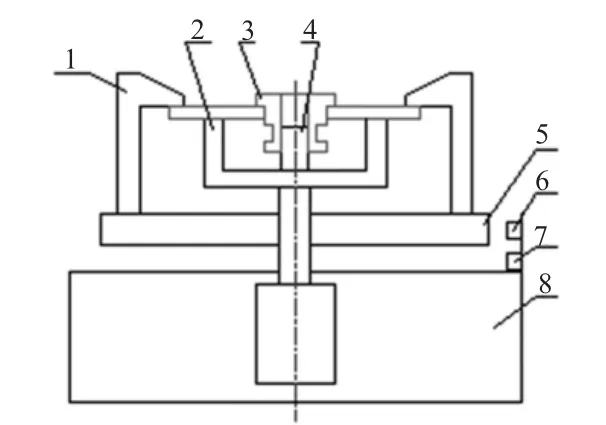
图1 焊接工装机械结构图
其工作过程是:通过变频器控制电机转速,电机带动转盘5实现焊接所需要的旋转运动,经压套2实现工件的固定,使得工件随转盘运动。通过导向柱4实现工件的圆周定位,由于工件转速较低,在上下料时,转盘一直处于转动状态;通过接近开关6发出信号,开始焊接,接近开关7断开,焊接结束。
在焊接工艺一定的条件下,工件的焊接品质与转动的稳定性,有较大关系。因此,通过变频器来控制主电机的转速,可精确控制转速的大小,从而使焊接品质得到保证和提高。
2 电气控制系统设计
该系统主要由变频器、交流接触器、空气开关、变压器、中间继电器、时间继电器及接近开关等组成。系统主电路只有一个电机,通过接触器和变频器控制转盘的运动速度。设计如图2所示的控制……
登录APP查看全文