带点浇口转侧浇口浇注系统的注塑模设计
2012-02-15周铭杰
中国塑料 2012年7期
关键词:系统
周铭杰,蔡 菊
(广东轻工职业技术学院机电工程系,广东 广州510300)
0 前言
模具的浇注系统是指模具中从注塑机喷嘴到型腔入口为止的一段熔体通道,可以分为普通流道浇注系统和热流道浇注系统两大类型。普通流道浇注系统又分为侧浇口浇注系统和点浇口浇注系统[1]。侧浇口浇注系统采用两板模结构,模具结构简单,成型制品的适应性强,但制品连同流道凝料一起,从同一分型面中取出,需人工切除;点浇口浇注系统采用三板模结构,进料位置灵活,便于型腔填充,制品和流道凝料从不同的分型面取出,自动分离,但模具结构复杂,成本较高,且浇注系统较长,很少用于流动性较差的塑料成型。本文以香水瓶盖注塑模具为例,介绍了点浇口转侧浇口浇注系统的结构特点和工作过程。
1 香水瓶盖塑件分析
香水瓶盖注塑件如图1所示,外形尺寸48.39mm×48.39mm×15mm,塑件中间有一个直径为20mm的通孔,而内侧壁有2个深度为0.56mm的长条凹槽。材料采用丙烯腈-丁二烯-苯乙烯共聚物(ABS),收缩率0.5%,注射成型工艺性好。塑件外表面的品质要求较高,不允许有浇口痕迹。根据香水瓶盖的大小和生产批量,模具采用1模2腔的结构。
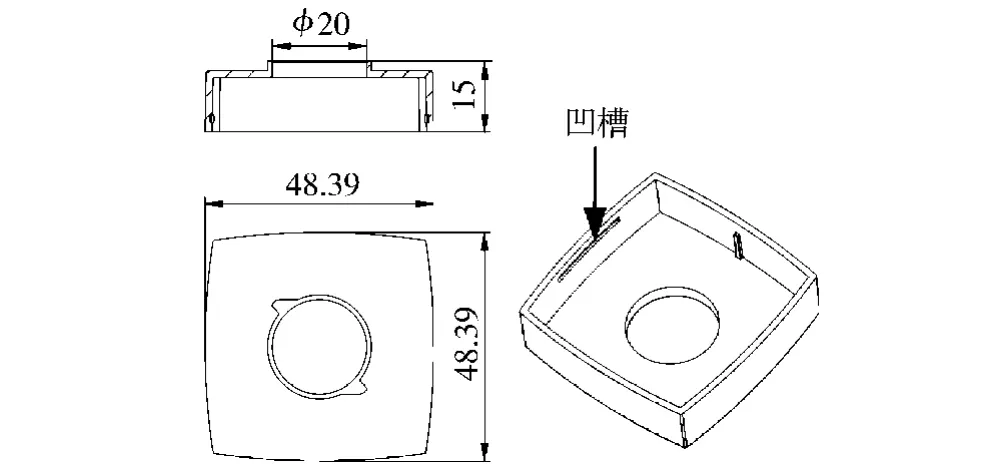
图1 香水瓶盖注塑件Fig.1 Molded part of perfume bottle cap
2 模具结构设计
根据香水瓶盖注塑件的结构特点设计的1模2腔模具结构如图2所示。从图2可以看出,模具采用点浇口转侧浇口浇注系统,每个塑件用2个侧浇口从塑件中间通孔内侧面进浇;模具采用三模板结构,有3个分型面,能够自动脱出部分浇注系统(点浇口浇注系统部分);……
登录APP查看全文