基于SFC的自动上卷功能的设计及应用
2011-11-18马艳阳翟周科王小实马永军
重型机械 2011年4期
关键词:测量
马艳阳,翟周科,王小实,马永军
(1.陕西国防工业职业技术学院,陕西 西安 710302;2.中国重型机械研究院有限公司 陕西 西安 710032)
1 前言
在板带材生产线上,为了提高生产效率,设置自动上卷装置,以减少辅助的准备时间。自动上卷是高度对中、宽度对中和动作过程顺序控制的集合体,自动上卷的关键指标是卷材的卷径和宽度的测量精度。
2 自动上卷的基本原理与系统组成
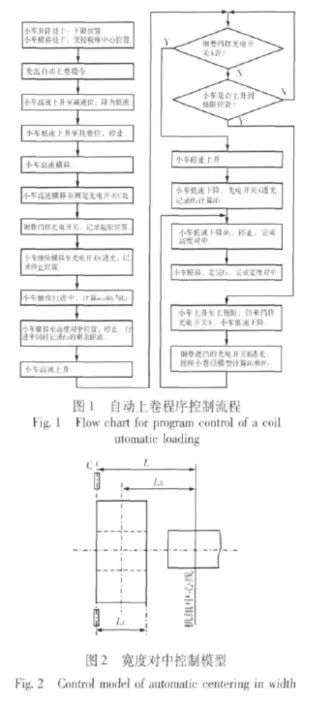
自动上卷是通过超声波进行卷径测量、编码器进行位置控制、接近开关进行位置检测和PLC进行顺序控制来完成的。自动上卷程序控制流程如图1所示。
2.1 宽度自动对中
光电开关配合编码器进行宽度对中。横移小车在前进过程中,当钢卷挡住光电开关,光电开关发讯,使安装在横移小车车轮上的绝对值编码器开始计数(初始值为X0),当光电开关信号消失时,记录下此时编码器的数值(X1),通过X1-X0计算出钢卷的宽度,由于初始位置到开卷机卷筒中心位置固定不变为L,可以计算出从初始位置到开卷机卷筒中心,横移小车应走的距离LX=L-(X1-X0)/2,便可以进行宽度自动对中。宽度对中控制模型如图2所示。图2中C点为宽度测量光电开关,上卷小车横移位置由绝对式编码器检测。
2.2 高度自动对中
可以通过超声波结合接近开关进行高度对中或利用超声波结合编码器进行高度对中,以及利用光电开关组合进行高度对中。
(1)利用超声波结合接近开关进行高度对中。此方法在进行高度对中时所需时间较长,上升小车必须下降到最低位才能进行高度对中,且超声波的量程增大。……
登录APP查看全文